Deux façons de mettre un polymère en forme, et une seule qui convient à votre pièce
Dans l’arène de la plasturgie mondiale, deux titans dominent la production : le moulage par injection et l'extrusion. Si ces deux procédés partagent un ADN commun — la transformation de granulés solides en un flux de polymère fondu — ils obéissent à des philosophies de conception radicalement opposées.
L'Origine du Flux : Une Fusion, Deux Destins
Tout commence invariablement par une transition d’état. Dans le fourreau chauffant des machines, une vis sans fin cisaille et transporte des granulés thermoplastiques pour les amener à leur point de fusion. C'est à la sortie de ce fourreau que l'histoire bifurque.
D'un côté, le moulage par injection fonctionne comme une respiration saccadée : un cycle discontinu, précis et cyclique. De l'autre, l'extrusion s'apparente à une rivière sans fin, un flux continu optimisé pour la linéarité.
Le Moulage par Injection : L'Art du "Shot-by-Shot"
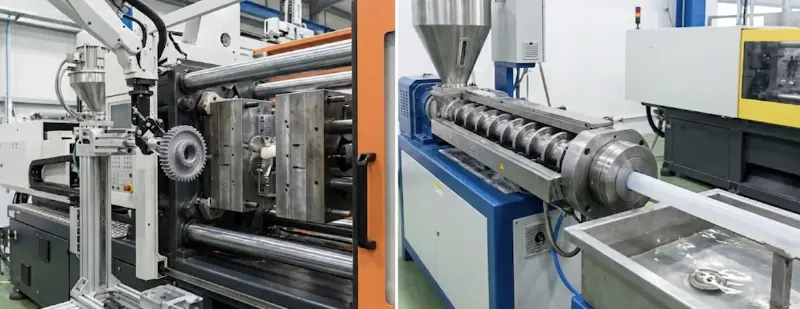
Imaginez un piston haute pression capable de propulser de la matière fondue dans un labyrinthe d'acier en quelques fractions de seconde. La vis de plastification joue ici un double rôle : elle tourne pour fondre la matière, puis avance brusquement comme un vérin hydraulique.
Le saviez-vous ? Les pressions peuvent atteindre 2000 bars, l'équivalent du poids d'une voiture sur la pointe d'un stylo.
L'Extrusion : La Force du Flux Constant
À l’opposé de cette impulsion brutale, l'extrusion est le règne du régime permanent. Ici, point de moule fermé. La matière est forcée à travers une filière (une plaque d'acier usinée) qui définit le profilé de l'objet.
Le polymère sort à l'état mou et doit être immédiatement "calibré" et refroidi, souvent dans des bacs à eau de plusieurs mètres de long. C’est ce qui permet de produire des kilomètres de tubes ou de cadres de fenêtres avec une régularité mathématique.
L'Extrusion : L'Efficacité sans Limite
Contrairement au moule qui définit un volume fini, la filière d'extrusion ne définit que la section transversale. C'est le procédé roi de la construction (tuyaux PVC, profilés de fenêtres) et de l'emballage (films étirables).
Avantage : Gaspillage de matière quasi-nul, les chutes étant souvent recyclables immédiatement en ligne.
Géométrie et Rhéologie : Quand la Forme Impose sa Loi
Le choix entre l'injection et l'extrusion ne se résume pas à une préférence technique ; c'est une décision dictée par la liberté géométrique et le comportement physique de la matière à l'état fondu.
Si votre projet nécessite des clips d'assemblage, des filetages internes ou des épaisseurs variables, l'injection est votre seule alliée. En revanche, si vous cherchez à créer une structure capable de traverser un bâtiment sur toute sa longueur, l'extrusion s'impose par sa nature linéaire.
Le Match des Performances
Ce radar est une lecture éditoriale des compromis de chaque procédé, pas une mesure : il ordonne des aptitudes, il ne les quantifie pas. On y voit clairement la domination de l'injection sur la précision (tolérance) et la complexité 3D, tandis que l'extrusion excelle sur la longueur et l'accessibilité financière de l'outillage.
Injection : La complexité intégrée
Permet d'incorporer des nervures, des bossages de vissage et des textures de surface sophistiquées (grainage, poli miroir) en une seule opération.
Extrusion : La constance du profil
Limitée aux sections constantes, elle permet néanmoins des prouesses comme les tubes multi-lumen médicaux ou les profilés de fenêtres à chambres isolantes.
L'Indice de Fluidité : Le Nerf de la Guerre
Derrière chaque pièce se cache un paramètre rhéologique critique : le MFI (Melt Flow Index). Les polymères ne se comportent pas de la même manière selon qu'ils doivent remplir un moule ou tenir leur forme en sortie de filière.
Besoin d'Injection
On privilégie une faible viscosité (MFI élevé). La matière doit être fluide pour galoper dans les cavités minces et les détails complexes sans figer prématurément.
Besoin d'Extrusion
On exige une haute résistance à l'état fondu (Melt Strength). Puisque le profilé sort dans le vide avant d'être refroidi, il ne doit pas s'affaisser sous son propre poids.
L'Effet Barus : La Mémoire du Plastique
En extrusion, un phénomène étrange défie souvent les novices : le Die Swell (gonflement en sortie). Imaginez les molécules de plastique comme des ressorts étirés lors du passage étroit dans la filière.
Dès qu'elles retrouvent l'air libre, elles se relâchent et tentent de reprendre leur forme initiale, provoquant une expansion du profilé. Le concepteur de la filière doit donc "tricher" sur les dimensions pour que, après ce gonflement et le refroidissement final, l'objet atteigne sa taille exacte.
Phénomène de relaxation moléculaire
L'Équation Économique : Investissement vs Rentabilité
Au-delà de la faisabilité technique, le choix du procédé est une décision de gestionnaire. Le duel entre l'injection et l'extrusion se joue sur le terrain du Coût Total de Possession (TCO). D'un côté, un ticket d'entrée massif mais ultra-productif ; de l'autre, une agilité financière immédiate pour des volumes plus modestes.
L'Injection : Le CAPEX Lourd
Un moule d'injection est une prouesse d'ingénierie en acier trempé. Entre les circuits de refroidissement, les systèmes d'éjection et les tiroirs mobiles, l'investissement initial est conséquent.
- Moule simple : 5 000 € à 15 000 €
- Multi-empreintes : Jusqu'à 150 000 €+
- Délai : 10 à 18 semaines
L'Extrusion : L'Agilité Initiale
La filière d'extrusion, plus simple par nature car elle ne gère qu'une section 2D, offre un coût d'entrée beaucoup plus abordable pour les nouveaux projets ou les séries limitées.
- Filière standard : 2 000 € à 10 000 €
- Co-extrusion : 15 000 € à 25 000 €
- Délai : 2 à 6 semaines
Simulation du Seuil de Rentabilité
L'injection ne devient compétitive que lorsque le volume de production "écrase" le coût du moule. Utilisez le curseur pour simuler le prix de votre moule et observez comment la courbe bleue se déplace par rapport à l'extrusion.
Les valeurs affichées par défaut sont des ordres de grandeur, pas une référence : remplacez-les par vos propres devis. Le modèle compare un coût total = outillage + (volume × coût unitaire), à quantité de pièces équivalente — en extrusion, cela suppose un profilé découpé à longueur.
Le point d'intersection indique le volume à partir duquel l'injection devient plus rentable.
Dire « l’extrusion » ne suffit pas : quatre procédés derrière un seul mot
Opposer « l’injection » et « l’extrusion » est commode, mais l’extrusion n’est pas un procédé unique : c’est une famille. La filière donne la section, ce qui se passe juste après change complètement le produit obtenu et le matériel à installer.
Extrusion de profilés
Le cas de base : le profilé sort de la filière, passe dans un calibreur puis un bac de refroidissement, et un banc de tirage lui impose sa vitesse avant tronçonnage. Tubes, joncs, joints, goulottes, dormants de fenêtre.
Extrusion-gonflage
La matière sort par une filière annulaire et l’air gonfle une bulle que l’on aplatit en haut de tour. C’est ainsi que sont produits la quasi-totalité des films d’emballage souples.
Extrusion-calandrage
Le fondu est reçu entre des cylindres chauffés qui l’écrasent à l’épaisseur voulue et lui donnent son état de surface. Voie classique des plaques et des feuilles épaisses, où la régularité d’épaisseur prime.
Extrusion-soufflage
Une paraison extrudée est enfermée dans un moule puis plaquée contre ses parois par de l’air comprimé. C’est le procédé des corps creux : bidons, flacons, réservoirs. Il emprunte à l’extrusion et au moulage.
À cela s’ajoute la co-extrusion, qui superpose plusieurs matières dans la même section : une couche barrière entre deux couches structurelles, ou une lèvre souple sur un profilé rigide. C’est elle qui explique qu’un même joint puisse être à la fois rigide et étanche, sans assemblage.
OPEX : La Performance à l'Usage
Une fois l'outillage amorti, la dynamique s'inverse. L'injection brille par son automatisation poussée. Une presse robotisée peut produire des dizaines de pièces par minute avec une intervention humaine minimale, faisant chuter le coût unitaire à quelques centimes.
L'extrusion, bien que continue, demande une surveillance accrue du calibrage et génère des coûts liés à la logistique de coupe et d'emballage en ligne. Toutefois, elle conserve un avantage majeur sur le taux de rebut : les purges et les débuts de ligne peuvent souvent être broyés et réinjectés immédiatement dans la trémie (recyclage interne), réduisant ainsi le gaspillage de matière première.
L'Industrie 4.0 : L'Intelligence au Cœur du Moule et de la Filière
La plasturgie ne se résume plus à chauffer de la matière. Aujourd'hui, les presses à injecter et les extrudeuses deviennent des entités "conscientes". Grâce à l'Internet des Objets (IoT), des capteurs de pression et de température placés dans l'empreinte suivent le remplissage cycle par cycle et signalent une dérive de viscosité de la matière.
En extrusion, l'intelligence artificielle pilote désormais le contrôle dimensionnel. Des scanners laser mesurent le profilé en continu ; si une paroi s'affine, le système ajuste instantanément la vitesse de la vis ou la tension du tirage sans intervention humaine. C'est l'ère du zéro défaut.
L'Impératif de la Durabilité
L'intégration de matières recyclées (PCR) et de bioplastiques comme le PLA redéfinit les paramètres de transformation. Ces matériaux ont souvent une "fenêtre thermique" plus étroite.
L'enjeu majeur ? La dégradation des chaînes moléculaires lors des cycles de recyclage successifs. En extrusion, cela impose une filtration ultra-fine du flux fondu pour garantir l'intégrité structurelle des profilés.
Objectif : Boucle Fermée
Le Verdict par l'Exemple
Cliquez sur un objet pour découvrir son secret de fabrication.
L'Assistant de Décision : Quel procédé pour votre projet ?
Répondez à cette question fondamentale pour orienter votre stratégie :
Synthèse : Choisir, c'est Anticiper
Le moulage par injection et l'extrusion ne sont pas des technologies concurrentes, mais les deux piliers complémentaires d'une industrie en pleine mutation. L'un est l'architecte de la précision chirurgicale et de l'intégration de fonctions complexes ; l'autre est le moteur de l'infrastructure mondiale, capable de générer des flux de matériaux à l'infini.
Dans un monde où l'empreinte carbone devient aussi cruciale que le coût unitaire, la capacité à simuler numériquement ces procédés avant même de couler le premier bloc d'acier sera le facteur décisif de succès pour les industriels de demain.
Sources & Références
- Le comparatif ci-dessus décrit des principes de procédés, documentables dans toute la littérature de plasturgie : cycle discontinu et moule fermé pour l’injection, régime permanent et filière ouverte pour l’extrusion, gonflement en sortie de filière (effet Barus), rôle de l’indice de fluidité et de la tenue à l’état fondu.
- En revanche, aucun prix d’outillage ni coût unitaire cité ici ne constitue une référence : ces montants dépendent de la géométrie, du nombre d’empreintes, de la matière et du pays de fabrication de l’outillage. Ils sont donnés comme ordres de grandeur à remplacer par des devis réels, ce que permet le simulateur ci-dessus.
- Pour les caractéristiques normalisées d’une matière : fiche technique du producteur et méthodes ISO 1133 (indice de fluidité) et ISO 294 (moulage par injection des éprouvettes).