Un client détecte un défaut sur un lot. Il ouvre une réclamation, exige un rapport 8D et fixe un délai.
Dans la majorité des ateliers, la réponse suit toujours le même scénario : on trie, on reprend, on écrit « erreur opérateur » en cause racine, on ajoute une ligne de sensibilisation dans le plan de formation, et on clôture.
Six mois plus tard, le même défaut revient. Non pas parce que la méthode est mauvaise, mais parce que deux étapes sur neuf ont été sautées — celles qui font justement la différence entre un pansement et une correction durable.
Le 8D n'est pas un formulaire à remplir. C'est une discipline d'enquête, née chez un constructeur automobile à la fin des années 1980, qui impose de traiter séparément trois questions : pourquoi le défaut est apparu, pourquoi il n'a pas été détecté, et pourquoi le système l'a permis.
Décryptage des neuf disciplines, des outils associés à chacune, et des pièges qui vident la démarche de son sens.
1. D'où vient le 8D, et quand l'utiliser
La méthode telle qu'on la pratique aujourd'hui a été formalisée par Ford en 1987, dans un manuel intitulé Team Oriented Problem Solving (TOPS). L'idée d'actions correctives structurées et de confinement des pièces défectueuses lui préexiste — on la retrouve notamment dans les référentiels militaires américains des années 1970 —, mais la paternité exacte reste discutée.
Le format d'origine comptait huit disciplines, d'où le nom. Une neuvième, le D0, a été ajoutée plus tard pour couvrir la réaction d'urgence, en même temps que la notion de point d'échappement — pourquoi le défaut n'a-t-il pas été arrêté par les contrôles en place ?
Cette généalogie explique une caractéristique souvent mal vécue en interne : le 8D est un outil de relation client-fournisseur avant d'être un outil d'amélioration interne. Il est conçu pour être lu par quelqu'un d'extérieur, ce qui impose un niveau de preuve inhabituel dans les démarches internes.
| Situation | Démarche adaptée |
|---|---|
| Défaut isolé, cause évidente, correction immédiate | Fiche de non-conformité |
| Anomalie détectée en production, réaction à chaud | QRQC / réaction rapide au poste |
| Réclamation client, défaut récurrent, cause inconnue | 8D |
| Anticipation des défaillances d'un procédé ou d'un moyen | AMDEC |
| Écart constaté sur le système de management | Audit interne et action corrective |
Dans l'automobile, l'aéronautique et une partie de la plasturgie, l'ouverture d'un 8D est fréquemment inscrite dans les exigences spécifiques du donneur d'ordre. Le format, les jalons et la trame du rapport sont alors imposés par le client, et ne se négocient pas.
2. D0 à D2 : réagir, constituer l'équipe, décrire le problème
Les trois premières disciplines conditionnent tout le reste. Un 8D mal cadré à ce stade produira une cause racine plausible mais fausse, quel que soit le sérieux de l'analyse qui suit.
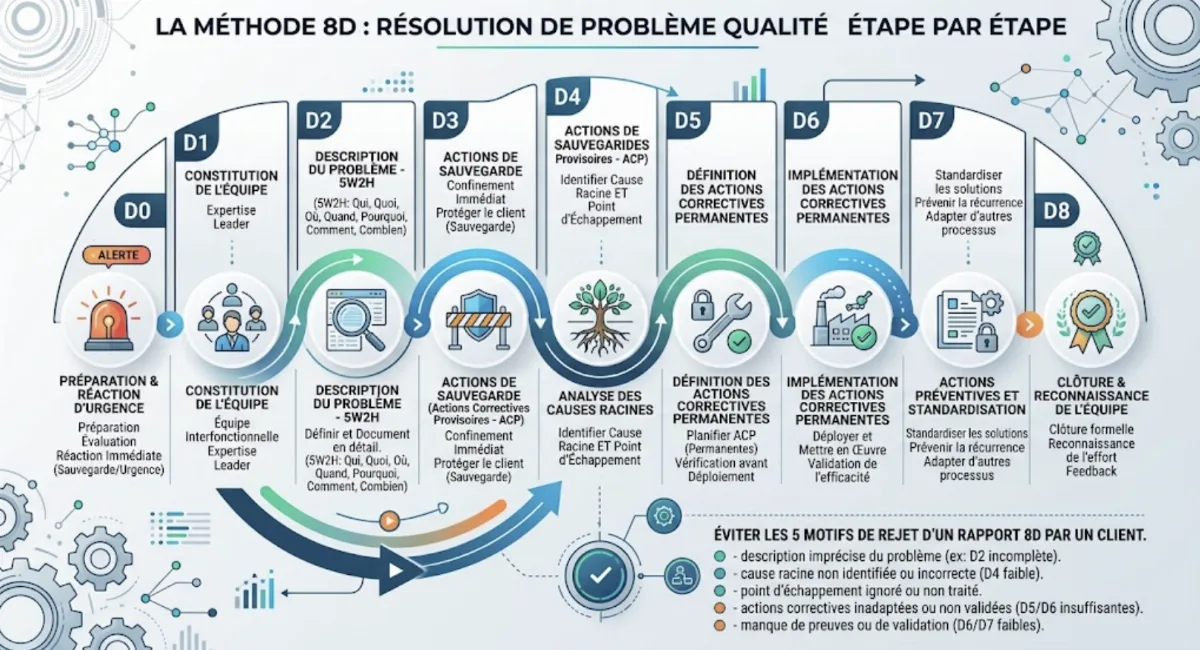
D0 Préparation et réaction d'urgence
Avant même de constituer l'équipe : sécuriser. Arrêter l'expédition, isoler les lots suspects, protéger le client final. Le D0 répond à une seule question — y a-t-il un risque immédiat qui ne peut pas attendre l'analyse ?
D1 Constituer l'équipe
Une équipe pluridisciplinaire, avec un pilote identifié, et surtout des personnes qui connaissent physiquement le procédé. Un 8D rédigé par le seul service qualité, sans production ni méthodes ni maintenance, produit une analyse hors-sol.
Le rôle du pilote n'est pas de trouver la cause, mais de garantir que chaque discipline est réellement traitée avant de passer à la suivante.
D2 Décrire le problème en termes quantifiables
C'est l'étape la plus souvent bâclée. « Problème d'étanchéité sur le carter » n'est pas une description : c'est un titre. La description doit répondre au 5W2H — quoi, qui, où, quand, pourquoi, comment, combien —, avec des faits mesurés.
L'outil décisif ici est la matrice « est / n'est pas » : sur quelles références le défaut apparaît-il, et sur lesquelles n'apparaît-il pas ? Depuis quelle date, et pas avant ? Sur quelle ligne, et pas sur l'autre ? Chaque frontière trouvée élimine des dizaines d'hypothèses.
3. D3 : les actions de sauvegarde et le piège du tri à vie
Le D3 met en place les actions de sauvegarde — souvent appelées actions de confinement ou actions immédiates. Leur objectif est unique : empêcher le défaut d'atteindre le client pendant que l'enquête se déroule.
Tri à 100 %, contrôle renforcé, retenue de stock, rappel de lots en transit, contrôle supplémentaire chez le client : ces actions sont par nature coûteuses, provisoires et non capables. Elles ne corrigent rien.
Ce qu'un bon D3 comporte
- Un périmètre explicite : quels lots, quelles dates, quels sites
- Une vérification d'efficacité de l'action elle-même
- Une date de levée prévisionnelle
- Le traitement du stock déjà chez le client et en transit
Les dérives classiques
- Le tri devenu permanent, intégré au coût standard
- Le contrôle renforcé jamais levé, faute de D5 abouti
- Une action de sauvegarde présentée au client comme corrective
- Aucune mesure de l'efficacité du tri lui-même
Le tri à vie est le symptôme le plus courant d'un 8D abandonné en cours de route. Il donne l'illusion de la maîtrise : plus aucune réclamation ne remonte, donc le problème semble réglé. En réalité, l'entreprise paie un contrôle permanent pour compenser un procédé jamais corrigé.
Un indicateur simple permet de le repérer : le nombre d'actions de sauvegarde ouvertes depuis plus de trois mois. S'il augmente, ce ne sont pas les problèmes qui se multiplient, ce sont les 8D qui ne vont pas au bout.
4. D4 : cause racine ET point d'échappement
Le D4 est le cœur de la méthode, et la source de la quasi-totalité des 8D refusés par les clients. Sa particularité est d'exiger deux analyses distinctes, que la plupart des rapports confondent en une seule.
Cause d'apparition
Pourquoi le défaut a-t-il été produit ? Quel paramètre, quelle matière, quel réglage, quelle dérive a permis sa création ?
Point d'échappement
Pourquoi le défaut n'a-t-il pas été détecté ? Quel contrôle aurait dû l'arrêter, et pourquoi ne l'a-t-il pas fait ?
Un 8D qui ne traite que la première question laisse intact le système de détection. Le prochain défaut, de nature différente, franchira exactement les mêmes barrières. C'est pourquoi les donneurs d'ordre exigent systématiquement que le point d'échappement soit documenté et corrigé pour lui-même.
Les outils mobilisés sont classiques, et c'est leur enchaînement qui compte : le diagramme d'Ishikawa ouvre le champ des hypothèses, le Pareto hiérarchise, les 5 pourquoi creusent une branche, et les données de procédé valident ou éliminent.
Le test de solidité d'une cause racine est simple : elle doit permettre, en la reproduisant volontairement, de faire réapparaître le défaut — et, en la supprimant, de le faire disparaître. Tant que cette réversibilité n'est pas démontrée, on a une hypothèse, pas une cause.
5. D5 et D6 : vérifier avant de déployer
La séparation entre D5 et D6 désarçonne souvent les équipes, qui y voient une redondance administrative. Elle traduit pourtant une exigence de bon sens industriel : on ne déploie pas une solution dont on n'a pas vérifié l'effet.
| Discipline | Objet | Preuve attendue |
|---|---|---|
| D5 | Choisir et vérifier les actions correctives permanentes | Essai, lot pilote, validation en conditions représentatives, absence d'effet de bord |
| D6 | Déployer les actions et lever les actions de sauvegarde | Mise à jour documentaire, suivi de l'indicateur sur une période définie |
Le D5 doit aussi examiner les effets indésirables potentiels de la correction envisagée. Modifier un paramètre de soudage pour supprimer une porosité peut dégrader la géométrie ; renforcer un contrôle peut créer un goulot et allonger les temps de cycle.
Le D6 comporte deux livrables que les rapports oublient régulièrement : la mise à jour de la documentation — gamme, mode opératoire, plan de surveillance, fiche de poste — et la levée formelle des actions du D3, datée et justifiée.
6. D7 et D8 : le passage du correctif au systémique
Le D7 est la discipline qui distingue une entreprise qui apprend d'une entreprise qui répare. Sa question n'est plus « comment corriger ce défaut ? » mais « qu'est-ce qui, dans notre système, a permis qu'il survienne ? ».
Concrètement, cela signifie remonter dans les référentiels internes et les modifier : plan de surveillance, analyse des modes de défaillance, standards de conception, critères de qualification fournisseur, check-list de démarrage série.
Le D8, souvent traité comme une formalité, clôt officiellement le dossier et reconnaît le travail de l'équipe. Cette dimension n'est pas cosmétique : dans les organisations où les 8D ne sont jamais clôturés ni valorisés, plus personne ne se porte volontaire pour en piloter un.
La clôture suppose une vérification d'efficacité à distance — quelques semaines ou quelques lots après le déploiement, selon la cadence. Clôturer le jour du déploiement revient à affirmer un résultat que l'on n'a pas encore observé.
7. Les cinq raisons pour lesquelles un 8D échoue
Les motifs de rejet par un client, ou d'inefficacité constatée en interne, se ramènent presque toujours aux mêmes causes. Les connaître permet de relire son propre rapport avec l'œil du destinataire.
| Symptôme dans le rapport | Discipline défaillante | Correction |
|---|---|---|
| Problème décrit en une phrase, sans chiffres ni périmètre | D2 | 5W2H complet + matrice « est / n'est pas » |
| Tri à 100 % présenté comme action corrective | D3 / D5 | Distinguer sauvegarde provisoire et correction permanente |
| Cause racine = « erreur humaine » ou « manque de rigueur » | D4 | Poursuivre les pourquoi jusqu'à un élément maîtrisable |
| Aucune mention du contrôle qui aurait dû détecter | D4 | Traiter le point d'échappement comme une analyse à part entière |
| Clôture le jour du déploiement | D6 / D8 | Vérification d'efficacité différée, sur données réelles |
Une sixième cause, plus organisationnelle, mérite d'être signalée : le 8D piloté seul, par une fonction qualité coupée du terrain. La méthode suppose une équipe et un accès aux données de procédé. Sans l'un ou l'autre, elle se dégrade en exercice de rédaction.
C'est d'ailleurs une compétence centrale du métier de responsable qualité fournisseur, dont une part importante de l'activité consiste précisément à évaluer la solidité des 8D reçus.
Outils de résolution de problème (8D, QRQC, 5 pourquoi, Ishikawa, Pareto), SPC, métrologie, non-conformités et audits.
Conclusion : une discipline d'enquête, pas un formulaire
Le 8D ne vaut que par la rigueur avec laquelle chaque discipline est franchie. Sauter le D2 revient à enquêter sans description du délit ; sauter le point d'échappement du D4 revient à réparer la porte sans regarder la serrure ; clôturer sans vérification d'efficacité revient à déclarer une victoire non constatée.
Trois questions suffisent à évaluer un rapport, qu'on le rédige ou qu'on le reçoive : la description permet-elle à un tiers de reconnaître le défaut ? La cause racine est-elle réversible, donc démontrable ? Le système de détection a-t-il été corrigé pour lui-même ?
Les organisations qui tirent un bénéfice durable de la méthode sont rarement celles qui ouvrent le plus de 8D. Ce sont celles qui en ouvrent peu, les mènent jusqu'au D7, et acceptent que la conclusion mette parfois en cause leurs propres standards.