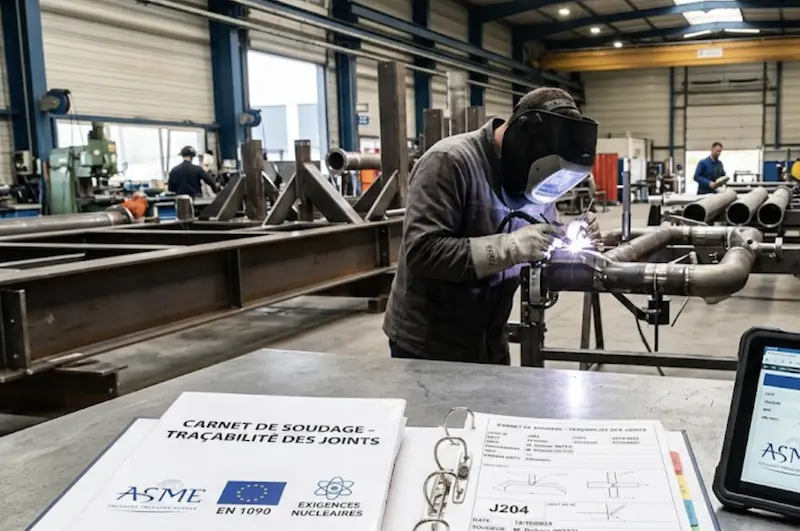
Dans un paysage industriel où la sécurité publique et la responsabilité juridique sont devenues indissociables de la performance technique, le carnet de soudage s’impose comme le pivot de la confiance. Bien plus qu’une simple liasse administrative, il constitue le « curriculum vitae » de l’ouvrage, capable de prouver l’intégrité de chaque joint, de la charpente métallique d'un stade aux circuits critiques d’une centrale nucléaire. Décryptage d'un outil de traçabilité devenu l'assurance-vie des constructeurs.
1. Pourquoi le carnet de soudage est l'assurance-vie de vos projets industriels
Selon les ateliers, on l'appelle carnet de soudage, cahier de soudage ou cahier de soudure : ces trois appellations désignent le même dossier, et aucune n'est consacrée par une norme — ni l'EN 1090, ni l'ISO 3834, ni le RCC-M n'emploient le terme. Ce que les référentiels imposent, ce sont les enregistrements à conserver ; le carnet n'est que la forme sous laquelle l'atelier les rassemble.
La traçabilité en soudage ne se résume donc pas à archiver des documents ; c'est la capacité opérationnelle de relier chaque cordon de soudure à ses conditions exactes d'exécution. Dans un contexte de durcissement des normes (ISO 3834, EN 1090), le carnet de soudage certifie que chaque étape de la fabrication a été maîtrisée selon des standards de qualité précis.
Le saviez-vous ? En cas de défaillance structurelle, le carnet de soudage est la première pièce réclamée par les experts judiciaires. Son absence ou son incomplétude peut engager la responsabilité pénale du dirigeant et l'exclusion des garanties d'assurance.
L'architecture de la confiance : La Weld Map
Tout commence par la Weld Map (ou plan de repérage). Ce document cartographique attribue un numéro d'identification unique à chaque joint. Cet index est le fil d'Ariane qui permet de retrouver, des années après la livraison, l'identité du soudeur, le numéro de lot de l'électrode utilisée et le rapport de contrôle non destructif (CND) associé.
Cliquez sur les cartes pour explorer les composants du carnet
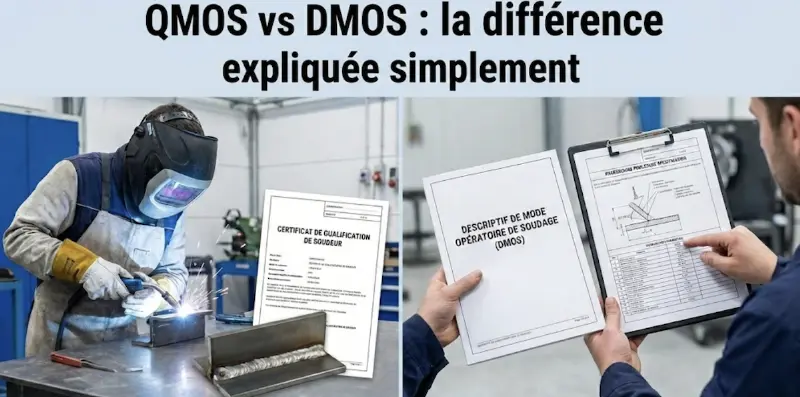
DMOS / WPS
La "Recette" technique
QMOS / PQR
La "Preuve" scientifique
QS / WPQ
Le "Permis" soudeur
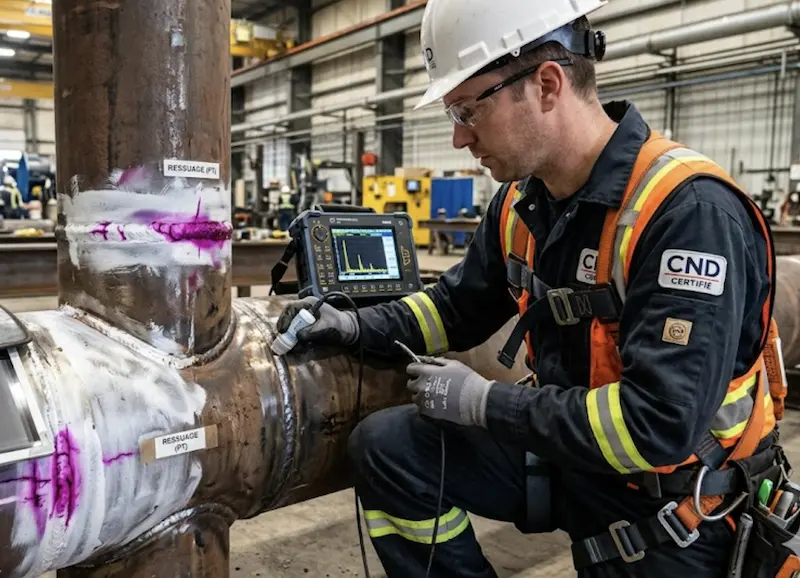
Rapports CND
Le "Bilan de santé"
Maîtrise des coûts
Une traçabilité précise permet de limiter les "campagnes de réparation". En cas de lot de fil défectueux, vous ne réparez que les joints identifiés avec ce lot, évitant ainsi un arrêt total de production.
2. EN 1090 : Choisir sa classe d'exécution pour sécuriser ses charpentes
Depuis 2014, le marquage CE est une obligation légale pour tout composant structurel en acier ou aluminium mis sur le marché européen. Mais la norme EN 1090 n'est pas monolithique : elle module ses exigences de traçabilité et de contrôle en fonction de la criticité de l'ouvrage, via les classes d'exécution allant de EXC1 à EXC4.
Attention au surcoût !
Un mauvais choix de classe peut entraîner des dépenses inutiles. Si l'EXC2 est le standard par défaut, le passage en EXC3 (pour les ponts ou ERP) multiplie les exigences de traçabilité et le coût des contrôles non destructifs.
EN 1090, ASME, RCC-M : ce qui les distingue vraiment
Ces trois référentiels sont souvent présentés sur une échelle de sévérité croissante. C'est une simplification : ils ne poursuivent pas le même objectif et ne portent pas sur les mêmes équipements.
Comparer les référentiels par un score chiffré n'a pas de sens : aucun indice de ce type n'est publié, et les exigences ne portent pas sur les mêmes objets. Ce qui distingue réellement les trois mondes tient en une phrase chacun.
- EN 1090 module l'effort selon la classe d'exécution : c'est le seul des trois où le niveau d'exigence est un paramètre de conception, choisi puis justifié.
- ASME fait reposer la validation sur un tiers indépendant, l'Authorized Inspector, dont le poinçon conditionne la mise sur le marché.
- RCC-M ajoute la durée : la traçabilité doit rester exploitable sur toute la vie de l'installation, ce qui change la nature même de l'archivage.
Cas fréquent : les structures support de panneaux photovoltaïques
C'est la question qui revient le plus souvent sur l'EN 1090, et la réponse tient à un seul critère : la structure est-elle porteuse ? Une charpente de hangar, une ossature de carport, un châssis au sol ou une structure de surimposition qui reprend et transmet des charges est un élément de construction en acier ou en aluminium. À ce titre, elle entre dans le champ de l'EN 1090-1 lorsqu'elle est mise sur le marché européen, avec déclaration de performance et marquage CE à la clé.
Trois conséquences pratiques pour un fabricant de structures PV : il lui faut un contrôle de production en usine certifié par un organisme notifié, une coordination en soudage dimensionnée à la classe d'exécution retenue, et une traçabilité des joints proportionnée à cette même classe. C'est exactement ce que contient le carnet de soudage décrit dans cet article.
Le point qui se négocie, en revanche, c'est la classe d'exécution. Elle n'est pas donnée par la norme : elle se déduit des conséquences d'une ruine et des conditions d'exploitation, et c'est au donneur d'ordre de la spécifier. La demander par écrit avant chiffrage évite le double écueil du sur-coût et du refus en réception.
Coordination et Traçabilité : Les deux piliers
La mise en œuvre de l'EN 1090 repose sur un triptyque indissociable :
Le coordinateur en soudage (RWC)
Indispensable dès l'EXC2. Son niveau de compétence (IWE, IWT, IWS) doit être adapté à la complexité des aciers et à l'épaisseur des matériaux utilisés.
Traçabilité totale (EXC3/EXC4)
Pour les classes élevées, chaque joint doit être lié au certificat matière (type 3.1) et à l'identité précise du soudeur. L'anonymat du cordon de soudure disparaît.
Enfin, n'oublions pas le FPC (Factory Production Control). Ce système de gestion de la qualité en usine doit être audité par un organisme notifié. Sans ce certificat de conformité, le marquage CE est impossible, rendant la vente des structures illégale sur le sol européen.
3. ASME Section IX : Décoder le triptyque WPS, PQR et WPQ
Si l'EN 1090 est le gardien des structures, le code ASME (American Society of Mechanical Engineers) est le langage universel des équipements sous pression. Sa Section IX est la pierre angulaire de la qualification : elle définit scientifiquement comment valider un procédé de soudage pour garantir qu'un réservoir ne rompra pas sous l'effet de la chaleur et de la contrainte.
La sainte trinité du dossier de soudage
Contrairement à une simple notice, la documentation ASME repose sur trois documents interdépendants. Comprendre leur lien est crucial pour tout responsable qualité :
Procedure Qualification Record : C'est l'acte de naissance. Il enregistre les paramètres réels utilisés sur un coupon témoin et les résultats des essais destructifs (traction, pliage).
Welding Procedure Specification : La "fiche recette" remise au soudeur. Elle définit les plages de réglage autorisées en s'appuyant sur les limites validées par le PQR.
Welder Performance Qualification : Le certificat de l'opérateur. Il prouve que le soudeur a l'habileté nécessaire pour déposer un métal sain selon la WPS.
Optimiser ses coûts : P-Numbers et Variables
L'une des forces de l'ASME est son système de regroupement. Pour éviter de requalifier un procédé à chaque changement d'acier, le code utilise des P-Numbers (métaux de base) et des F-Numbers (métaux d'apport).
Variables Essentielles vs Non-Essentielles
Une modification de variable essentielle (ex: changement de type de courant ou de groupe de métal) invalide immédiatement votre WPS et exige un nouveau PQR. Les variables non-essentielles, elles, peuvent être modifiées sans nouvelle qualification, offrant une flexibilité précieuse en atelier.
Enfin, l'application de l'ASME est indissociable de l'Authorized Inspector (AI). Ce tiers indépendant ne se contente pas de relire le carnet de soudage ; il valide les calculs de conception et surveille les étapes critiques. Son "Stamp" (poinçon) final sur l'équipement est le sésame indispensable pour l'exportation internationale, notamment vers les États-Unis.
Bon à savoir : Une qualification selon l'ASME Section IX n'est pas automatiquement reconnue par les normes ISO (européennes), bien que des équivalences techniques existent. Vérifiez toujours les exigences contractuelles avant de lancer vos essais.
4. L'exigence RCC-M : Plongée dans la traçabilité "zéro défaut" du nucléaire
Le secteur nucléaire représente le sommet de la pyramide des exigences. En France, le code RCC-M (Règles de Conception et de Construction des Matériels mécaniques) encadre la fabrication des composants des réacteurs. Ici, la traçabilité n'est plus seulement une preuve de conformité, c'est une garantie de sûreté nationale sur une durée de vie pouvant dépasser 60 ans.
Le DRT et le RFF : La mémoire infaillible
Dans l'industrie nucléaire, la documentation est structurée autour du Dossier de Réalisation de Travaux (DRT). Ce dossier compile chaque minute de la vie d'un composant. Il aboutit au Rapport de Fin de Fabrication (RFF), document ultime qui atteste devant l'Autorité de Sûreté Nucléaire (ASN) que l'équipement est apte au service.
Processus de Traçabilité : Phase de Lancement
Étape 1 : Préparation & Ingénierie
Établissement du "Weld Plan" (Plan de soudage).
- Identification de chaque joint sur plans isométriques.
- Affectation des DMOS validés par le Tome IV du RCC-M.
- Vérification de la validité des QS (Certificats ISO 9606).
Étape 2 : Exécution & Pointages
Collecte des données terrain en temps réel.
- Enregistrement du poinçon soudeur par passe.
- Relevé des numéros de coulée (Heat Numbers) des métaux de base.
- Contrôle de l'apport de chaleur (kJ/mm) pour protéger la ZAT.
Cliquez sur les étapes pour détailler les actions
Le Coupon de Production : Le "Double" sacrificiel
Le RCC-M impose souvent la réalisation de coupons de production. Il s'agit d'un assemblage témoin, soudé dans les mêmes positions et avec les mêmes paramètres que la pièce réelle. Ce coupon est ensuite "sacrifié" (découpé) pour subir des essais mécaniques afin de confirmer que les propriétés obtenues sur la ligne de production sont identiques à celles de la qualification initiale.
Contrôle de la Ferrite Delta
Sur les aciers inoxydables austénitiques, le dépôt doit contenir une proportion contrôlée de ferrite delta : trop peu expose à la fissuration à chaud, trop en dégrade la tenue en service. Les bornes exactes dépendent de la nuance et de l'édition du code applicable : elles se lisent dans le tome et la classe concernés, jamais dans une valeur mémorisée.
Surveillance Tierce Partie
L'ASN et les organismes mandatés par EDF ou Framatome effectuent des points d'arrêt documentaires systématiques. Aucune étape ne peut être franchie sans le tampon "Approved" sur le carnet de soudage.
5. CND et Critères d’acceptation : Ce qui sépare une soudure conforme d’un rebut
Le carnet de soudage ne serait qu'une promesse sans la validation physique des Contrôles Non Destructifs (CND). Mais attention : une soudure acceptée sous l'EN 1090 peut être refusée sans appel sous le code RCC-M. La différence ? Les critères d'acceptation, qui définissent la taille et la nature des imperfections tolérées avant que le joint ne soit déclaré "rebut".
Anatomie des défauts : Le duel des référentiels
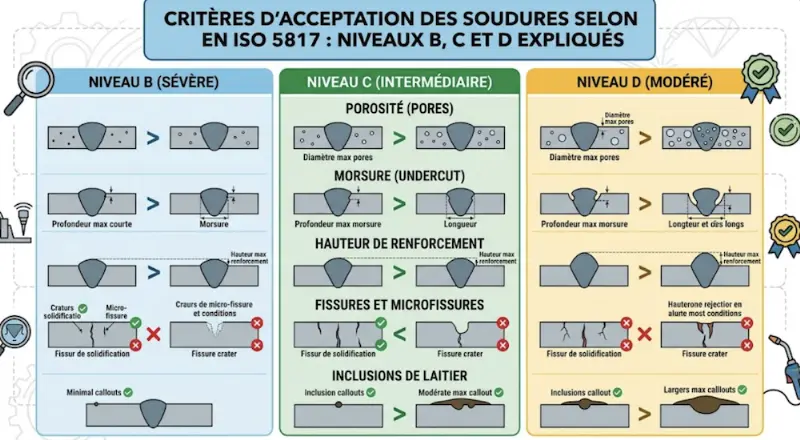
Le tableau ci-dessous donne les ordres de grandeur qui séparent les trois familles de référentiels. Il ne remplace pas la lecture du critère applicable : dans les trois cas, les limites réelles sont exprimées en fonction de l'épaisseur du joint, de la nature de l'examen et parfois de la position de l'indication. Un chiffre retenu de mémoire est la première cause de litige en réception.
À noter aussi que ces critères ne se situent pas dans les mêmes documents : l'ISO 5817 fixe des niveaux de qualité que l'EN 1090-2 appelle selon la classe d'exécution ; côté ASME, la Section IX qualifie les modes opératoires et les soudeurs, tandis que les critères d'acceptation relèvent du code de construction (Section VIII pour les appareils à pression, B31.3 pour la tuyauterie industrielle).
| Nature du Défaut | ISO 5817 (Niveau B) | ASME Section VIII div. 1 | RCC-M (Classe 1) |
|---|---|---|---|
| Fissures / Manques de fusion | Strictement interdits | Strictement interdits | Strictement interdits |
| Caniveaux (Undercut) | ≤ 0,5 mm | Admis jusqu'à 0,8 mm | Non admis |
| Soufflures (Inclusions gaz) | Limitées par % surface | Max 5 mm de diamètre | Max 2 mm de diamètre |
| Indications linéaires | Non autorisées | Max 6 mm de long | Interdites |
Le paradoxe du "rebut documentaire"
Fait surprenant : la majorité des non-conformités relevées lors des audits ne proviennent pas de fissures métallurgiques, mais de vices de forme dans la traçabilité. Un manque de PV de contrôle ou une erreur de report de numéro de joint peut invalider l'équipement aussi sûrement qu'une bulle d'air.
Les non-conformités documentaires les plus fréquentes
Aucune statistique publique ne répartit les causes de non-conformité en audit de soudage : les pourcentages que l'on voit circuler sur ce sujet ne sont adossés à aucune étude. En revanche, la liste des points relevés en audit est, elle, toujours la même.
- Procès-verbal de CND manquant, non signé ou non rattachable à un joint identifié.
- DMOS appliqué hors de son domaine de validité (épaisseur, position, nuance).
- Qualification de soudeur périmée à la date de l'opération : c'est le défaut le plus coûteux, puisqu'il invalide rétroactivement tous les joints concernés.
- Numéro de coulée du métal de base non reporté, rendant impossible le rattachement au certificat matière.
- Réparation réalisée sans chaîne de traçabilité propre pour le joint repris.
Étape 3 : Contrôles & Inspections (CND)
La phase pivot de la validation du carnet.
- Réalisation des CND (VT, PT, MT, RT, UT) selon les taux normatifs.
- Liaison des numéros de PV au joint spécifique dans la Weld Map.
- Gestion des réparations : Création automatique d'un joint "Bis" avec sa propre chaîne de traçabilité.
Cliquez pour voir les actions de contrôle
Note technique : Le nombre de directions de balayage en contrôle ultrasonore n'est pas un chiffre universel : il est fixé par la procédure d'examen approuvée pour le composant, en fonction de la géométrie du joint et des orientations de défaut à couvrir. Sur les soudures les plus critiques, cela conduit à multiplier les incidences bien au-delà de ce qui se pratique en construction métallique.
6. Digitalisation : ce que la constitution du dossier fabricant y gagne vraiment
La gestion manuelle d'un carnet de soudage — avec ses milliers de fiches papier, ses scans de certificats matière et ses tableaux Excel croisés — est devenue le principal goulot d'étranglement de l'industrie moderne. Plusieurs éditeurs proposent désormais des plateformes de gestion documentaire du soudage, généralement adossées aux postes à souder connectés. Le marché est jeune et aucun standard d'échange ne s'impose : le point de vigilance à l'achat est la réversibilité, c'est-à-dire la capacité à ressortir l'intégralité du dossier dans un format exploitable sans l'outil.
Le choc de productivité : Papier vs Digital
Le gain de temps ne se situe pas seulement dans la saisie, mais dans la vérification automatique de conformité. Un logiciel moderne alerte instantanément si un soudeur tente d'utiliser un DMOS pour lequel sa qualification est expirée, évitant ainsi des non-conformités coûteuses avant même que l'arc ne soit amorcé.
Sur quoi porte réellement le gain. Les pourcentages de productivité annoncés par les éditeurs ne reposent sur aucune mesure indépendante et ne sont pas transposables d'un chantier à l'autre. Le gain vérifiable se situe sur trois tâches précises :
- la recherche d'un procès-verbal dans un fonds documentaire, qui disparaît dès lors que le PV est lié au joint ;
- le recoupement entre qualification du soudeur, validité du DMOS et joint réellement exécuté, qui devient un contrôle automatique au lieu d'une vérification manuelle ;
- la compilation finale du dossier, qui n'est plus une reconstitution mais une extraction.
Le véritable intérêt n'est d'ailleurs pas le temps gagné à la fin, mais le blocage avant soudage d'une opération non conforme : une qualification expirée détectée au poste coûte infiniment moins cher qu'un joint à reprendre après contrôle.
Le pilotage "actif" de l'intégrité métallurgique
Au-delà de la gestion documentaire, la digitalisation permet la capture des paramètres en temps réel via des capteurs connectés aux postes à souder. Cette donnée est cruciale pour le calcul automatique de l'apport de chaleur (kJ/mm), une variable essentielle pour les aciers à haute limite élastique.
L'équation de l'énergie thermique
L'apport d'énergie E est calculé en temps réel pour chaque cordon afin de garantir que la Zone Affectée Thermiquement (ZAT) conserve ses propriétés mécaniques :
- E — énergie de soudage, en kJ/mm
- U — tension de l'arc, en volts · I — intensité, en ampères
- v — vitesse de soudage, en mm/min
- η (êta) — rendement thermique du procédé, propre à chaque technique
Étape 4 : Clôture & Dossier Final (DOE/RFF)
La génération du rapport final en un clic.
- Compilation automatique de la Weld Map "As-Built".
- Vérification croisée (Cross-check) finale sans erreur humaine.
- Signature numérique : Levée des réserves et archivage sécurisé pour la durée de vie de l'ouvrage.
Cliquez pour voir les détails de la clôture
En résumé : La traçabilité comme levier de performance
Que vous soyez soumis à l'EN 1090 pour la charpente, à l'ASME pour la pression ou au RCC-M pour le nucléaire, le carnet de soudage est votre rempart juridique et technique. Maîtriser ses subtilités, c'est garantir la sécurité des utilisateurs finaux tout en optimisant vos processus internes. Dans un marché mondialisé, la qualité démontrable est devenue le premier critère de sélection des donneurs d'ordre : ne laissez pas un manque de traçabilité fragiliser vos ambitions.