
En quinze ans, le fuselage des avions long-courriers est passé du tout-aluminium au tout-composite.
Avec le Boeing 787 Dreamliner (2009, premier avion civil à dépasser 50 % de composites en masse et 80 % en volume) et l'Airbus A350 XWB (2014, environ 53 % composites en masse), la fibre de carbone CFRP s'est imposée comme matériau de référence pour les structures primaires.
Gain de masse d'environ 20 %, résistance à la corrosion, durée de vie cycle augmentée, géométries plus complexes : les avantages sont nets. Mais le coût matière, le recyclage encore embryonnaire (3 à 5 % seulement des CFRP recyclés) et la complexité de réparation en MRO restent des défis industriels majeurs.
Décryptage des matériaux, procédés, sites français et métiers qui font tourner la filière composites aéro.
1. La révolution composites en aéronautique
Pendant six décennies, l'aluminium 2024 et 7075 a régné sans partage sur les fuselages civils. L'arrivée du Boeing 787 Dreamliner en service commercial en 2011 marque la première rupture industrielle : pour la première fois, plus de 50 % de la masse de la cellule d'un avion de ligne est constituée de composites à matrice polymère, principalement de la fibre de carbone (CFRP — Carbon Fiber Reinforced Polymer).
L'Airbus A350 XWB, certifié fin 2014, suit la même trajectoire avec environ 53 % de composites en masse. Le fuselage et la voilure du A350 sont entièrement en CFRP, contre 25 % seulement sur l'A380 et 15 % sur l'A320 classique. Ce basculement a refaçonné toute la chaîne industrielle : nouveaux matériaux, nouveaux procédés, nouveaux métiers, nouvelles compétences.
Les bénéfices sont mesurables : gain de masse d'environ 20 % à performance équivalente, élimination quasi totale de la corrosion (problème chronique sur les structures alu), tolérance accrue à la fatigue, durée de vie cycle prolongée et possibilité de réaliser des géométries monolithiques autrefois impossibles avec des tôles rivetées.
Avantages CFRP
- Allègement structurel ~20 %
- Résistance à la corrosion
- Tolérance fatigue augmentée
- Pièces monolithiques de grande taille
- Contribution à la baisse de consommation de l'appareil
Limites actuelles
- Coût matière très élevé
- Recyclage limité (~3-5 %)
- Réparation MRO complexe
- Sensibilité à l'impact (foudre, oiseaux)
- Tension d'approvisionnement fibres
La France n'est pas seulement un assembleur : elle produit la matière première. Toray Carbon Fibers Europe exploite depuis 1985 à Abidos (Pyrénées-Atlantiques) la première usine de fibre de carbone du groupe hors du Japon, complétée depuis 2014 par une unité de précurseur PAN à Lacq. Sa sixième ligne de production, mise en service le 9 mars 2026 après plus de 120 millions d'euros d'investissement, porte la capacité du site de 5 000 à 6 000 tonnes par an. Autour de ce maillon matière gravitent les intégrateurs (Airbus, Airbus Atlantic), les équipementiers structuraux (Daher, Latécoère) et les fabricants de machines de dépose.
Part des composites en masse de la structure pour quelques aéronefs commerciaux emblématiques. Sources : communiqués Airbus, Boeing 787 Technical Information, JEC Composites.
2. Les matériaux composites utilisés
Un composite aéronautique combine deux éléments : une fibre qui porte les efforts mécaniques, et une matrice résine qui transfère ces efforts entre fibres et donne la forme à la pièce. Pour les structures primaires fuselage, la combinaison de référence reste le pré-imprégné fibre carbone / résine époxy.
Les pré-imprégnés (pré-pregs)
Les pré-imprégnés sont des tissus ou nappes de fibres carbone déjà imbibées d'une résine époxy partiellement polymérisée. Stockés à -18 °C, ils sont drapés à l'état souple puis cuits en autoclave à 180 °C sous 7 bar de pression pendant 4 à 12 heures. Les références dominantes : Hexcel HexPly M21, M91 et M76, Toray T800 et T1100, Solvay CYCOM 977-2, Hexcel HiTape.
Résines avancées
Au-delà des époxy classiques (limite ~180 °C), l'industrie utilise plusieurs familles de résines spécialisées :
- Époxy haute température : opérations jusqu'à 180-250 °C, fuselages et voilures.
- Bismaléïmide (BMI) : zones moteur et bord d'attaque exposées à la chaleur.
- PEEK / PEKK / PAEK thermoplastiques : composites refondables, soudables, recyclables — l'avenir.
- Cyanate ester : très haute tenue thermique et faible absorption d'humidité (radomes, satellites).
Fibres carbone : un marché concentré
Quatre grades principaux structurent l'offre : T300 (entrée de gamme, applications secondaires), T700 (intermédiaire), T800 et T1100 (haute performance pour pièces primaires). La production mondiale est dominée par trois acteurs : Toray (Japon, leader incontesté depuis le rachat de Zoltek), Hexcel (USA, mais avec une grosse implantation française à Les Avenières), et Mitsubishi Chemical (entité qui a absorbé Mitsubishi Rayon en 2017). La tension d'approvisionnement est structurelle : capacités mondiales limitées, demande aéronautique en forte croissance.
Renforts métalliques et hybrides
Le tout-composite a ses limites. L'avion reste structurellement hybride :
| Matériau | Zone d'usage | Raison technique |
|---|---|---|
| Titane Ti-6Al-4V | Cage de Faraday, points d'attache moteur, train d'atterrissage | Conductivité électrique (foudre), résistance mécanique, tenue chaleur |
| Céramiques (CMC) | Nacelle moteur, tuyère, parties chaudes | Tenue >1000 °C, faible masse |
| Aluminium 2024 / 7075 | Zones non critiques poids, panneaux secondaires | Coût bas, usinage simple, recyclabilité |
| Honeycomb Nomex / aluminium | Cloisons cabine, capots moteur, planchers | Âme légère pour composites sandwich |
3. Les procédés de fabrication de fuselages composites
Fabriquer une virole de fuselage A350 ou un caisson central de voilure n'a plus rien à voir avec le rivetage de tôles d'aluminium. L'industrie a développé en vingt ans une famille de procédés très spécialisés, chacun adapté à un type de pièce et à une cadence cible.
| Procédé | Principe | Usage typique | Cadence |
|---|---|---|---|
| Drapage manuel (hand lay-up) | Poseur dépose plis pré-pregs sur moule selon ply book | Pièces complexes faibles séries | Lente |
| AFP — Automated Fiber Placement | Robot dépose bandes 6,35 mm à 50-200 m/min, précision 0,1 mm | Viroles fuselage, voilures, formes complexes | Élevée |
| ATL — Automated Tape Laying | Bandes larges 30-150 mm sur surfaces planes | Caissons, panneaux plans | Très élevée |
| RTM — Resin Transfer Molding | Préforme sèche + injection résine sous pression | Pièces moyennes complexes (cadres, longerons) | Moyenne |
| Autoclave | Cuisson sous pression et chaleur — 180 °C / 7 bar / 4-12 h | Pièces primaires fuselage et voilure | Limitante |
| OOA — Out Of Autoclave | Cuisson hors autoclave (résines liquid molding, VARTM) | Pièces secondaires, futur A220 et successeur A320 | Croissante |
Le drapage manuel : un savoir-faire critique
Malgré l'automatisation, le drapage manuel reste indispensable pour les pièces à géométrie complexe ou les faibles cadences. Le stratifieur composite dépose un à un les plis pré-pregs (entre 10 et plus de 1000 selon les zones) en suivant un ply book qui définit chaque orientation fibre, chaque position et chaque séquence d'empilement. C'est un métier extrêmement qualifié, où la qualité finale dépend directement de la rigueur opératoire.
L'AFP : la machine reine du composite primaire
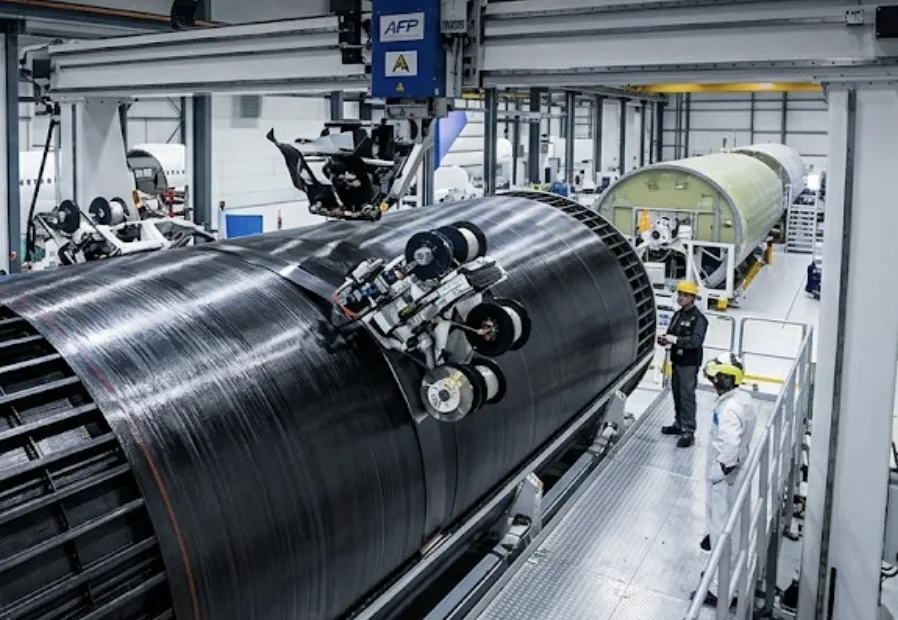
L'Automated Fiber Placement a révolutionné la production de viroles fuselage. Un robot multi-axes dépose simultanément 8, 16 ou 32 mèches de fibres carbone pré-imprégnées, à des vitesses pouvant atteindre 200 m/min avec une précision de positionnement de 0,1 mm. Les principaux fournisseurs mondiaux sont l'entreprise française Coriolis Composites (Quéven, Morbihan), l'américain Electroimpact, le français Fives Machining Systems et l'espagnol MTorres. Une cellule complète représente un investissement de plusieurs millions d'euros, ce qui explique que la capacité AFP se planifie des années à l'avance.
Cuisson en autoclave : étape clé et limitante
Une fois drapée, la pièce est cuite en autoclave. Les autoclaves dédiés aux sections de fuselage comptent parmi les plus grands équipements sous pression de l'industrie française, dimensionnés pour accueillir une virole entière. Le cycle dure 4 à 12 heures à 180 °C sous 7 bar de pression. C'est une étape très énergivore et un goulet d'étranglement industriel : la cadence finale du A350 est largement conditionnée par la capacité autoclave disponible.
D'où l'intérêt croissant des procédés OOA — Out Of Autoclave, qui suppriment ou réduisent ce passage : RTM (Resin Transfer Molding), VARTM (Vacuum-Assisted RTM), résines à cuisson basse pression. Airbus adopte progressivement ces approches sur l'A220 et les a positionnées comme un axe central pour le successeur de l'A320.
3 bis. Usiner et percer une pièce composite : le parachèvement
Une virole sortie d'autoclave n'est pas une pièce finie. Il faut la détourer, l'ajuster, y percer les milliers de trous qui recevront les fixations, puis contrôler chacune de ces opérations. C'est l'étape la plus sous-estimée de la chaîne, et celle où se concentrent les rebuts — parce qu'on n'usine pas un stratifié comme un alliage d'aluminium.
Un composite est un matériau hétérogène et anisotrope : l'outil rencontre alternativement une fibre très dure et très abrasive, et une matrice polymère tendre qui fond si elle chauffe. Deux conséquences pratiques : l'usure des outils est rapide — d'où le recours généralisé aux outils diamantés (polycristallin PCD ou revêtement CVD) — et l'échauffement doit rester sous la température de transition vitreuse de la résine, sous peine de dégrader la pièce sans que le défaut soit visible en surface.
Le délaminage en sortie de perçage, défaut n° 1
Quand le foret débouche, plus rien ne soutient les derniers plis : ils se décollent sous l'effort axial. C'est le délaminage de sortie (push-out), invisible à l'œil, détecté aux ultrasons, et rédhibitoire sur une structure primaire. Les parades sont connues et se cumulent : plaque martyr en appui derrière la pièce, réduction de l'avance sur les derniers millimètres, géométries de foret spécifiques (pointes étagées, angles de pointe élargis), et perçage orbital, où l'outil de petit diamètre décrit une trajectoire circulaire au lieu de plonger.
Le cas le plus difficile est l'empilage hybride CFRP / titane, courant aux jonctions de structure : les deux matériaux exigent des paramètres de coupe opposés — vitesse élevée et sans lubrification pour le carbone, vitesse basse et arrosage pour le titane — et l'on doit pourtant les percer en une seule passe pour garantir l'alignement. Les copeaux de titane, chauds et coupants, rayent au passage le trou dans le composite.
Détourage : jet d'eau ou fraisage
Pour la découpe de contour, deux voies coexistent. Le fraisage sur centre d'usinage 5 axes offre la précision et l'intégration avec les autres opérations, mais il use les outils et génère de la poussière. La découpe par jet d'eau abrasif ne chauffe pas la matière, n'exerce pas d'effort de délaminage et supprime l'émission de poussière aéroportée ; en contrepartie elle mouille la pièce et impose une reprise de séchage, ce qui l'écarte de certaines applications.
Le tressage, procédé à part
À côté du drapage et de la dépose de fibres, le tressage (braiding) entrelace les mèches autour d'un mandrin, comme une tresse. Il produit des préformes sèches de pièces de révolution — bielles, cadres, entrées d'air, arbres — ensuite injectées en RTM. Son intérêt : les fibres sont continues et entrelacées, donc beaucoup moins sensibles au délaminage entre plis que dans un stratifié classique. Son inconvénient : il ne convient qu'à des géométries fermées ou de révolution.
Poussières de composite : ce que dit le code du travail
L'usinage des composites produit un aérosol mêlant fragments de fibre de carbone et résine partiellement polymérisée. Deux obligations distinctes s'appliquent.
Les poussières. Dans un local à pollution spécifique, l'article R4222-10 du code du travail plafonne les concentrations moyennes sur huit heures à 4 mg/m³ pour les poussières inhalables et 0,9 mg/m³ pour les poussières alvéolaires. Attention à la date : ces valeurs sont en vigueur depuis le 1er juillet 2023 et remplacent les anciens seuils de 10 et 5 mg/m³, encore cités dans beaucoup de documents internes. Le facteur est de plus de deux — un atelier conforme hier ne l'est pas forcément aujourd'hui.
Les résines. Les résines époxydiques et leurs durcisseurs sont des sensibilisants cutanés et respiratoires. Les affections qu'elles provoquent figurent au tableau 51 des maladies professionnelles du régime général, qui vise explicitement la fabrication des stratifiés. D'où l'importance du captage à la source intégré à l'outil, plutôt que d'une simple ventilation générale de l'atelier.
C'est aussi ce qui explique une contrainte d'atelier peu intuitive : les fibres de carbone sont électriquement conductrices. Les poussières qui migrent hors de la zone d'usinage se déposent dans les armoires électriques et les baies de commande numérique, où elles créent des courts-circuits. Les ateliers composites cloisonnent et mettent en surpression leurs locaux techniques pour cette raison.
4. Les sites de fabrication composites aéro en France
La France compte parmi les pays les mieux équipés au monde pour la production de structures composites aéronautiques. Voici les principaux sites industriels :
Airbus Atlantic Saint-Nazaire
Section centrale fuselage A350 (CFRP), assemblage de la section 19. Site historique de l'aéro civile française.
Airbus Méaulte (Stelia, Picardie)
Pointes avant fuselages A330/A350, section 11. Spécialiste des structures composites avant.
Daher Saint-Aignan & Tarbes
Tronçons composites, pales d'hélicoptère, sous-ensembles structuraux.
Latécoère Toulouse / Hossegor / Périgny
Pointes avant A220 et A320neo, structures composites de précision.
Stelia Composites Bouguenais / Mérignac
Panneaux, capots, sous-ensembles fuselages et voilures (groupe Airbus Atlantic).
Mécachrome Vibraye
Fixations composites, sous-traitance de précision pour grands donneurs d'ordre aéro.
Hexcel Les Avenières (Isère)
Production de tissus et pré-pregs HexPly, site clé d'Hexcel en Europe.
Toray Carbon Fibers Europe — Abidos / Lacq (64)
Fibre de carbone et précurseur PAN. Première usine du groupe hors Japon (1985), 6e ligne en service depuis mars 2026.
Coriolis Composites Quéven
Conception et fabrication de machines de placement de fibres (AFP), avec une activité largement tournée vers l'export.
L'écosystème français combine donc trois maillons : donneurs d'ordre intégrateurs (Airbus, Airbus Atlantic), équipementiers structuraux (Daher, Latécoère, Stelia, Mécachrome) et fournisseurs matière + machines (Hexcel France, Toray, Coriolis). Cet ensemble est animé par le pôle Aerospace Valley (Toulouse-Bordeaux) et le pôle EMC2 (Pays de la Loire), avec le Cetim Composites en appui R&D et industrialisation.
5. Métiers et formations composites aéro
La filière composites mobilise une palette de métiers allant de l'opérateur de production à l'ingénieur R&D matériaux. Voici les profils-clés et les ordres de grandeur de rémunération observés sur le marché :
| Métier | Formation type | Rémunération indicative |
|---|---|---|
| Stratifieur composite manuel | CAP / Bac Pro Aéronautique option Structure, CQPM Stratifieur | 2 200 - 2 900 € brut/mois + primes |
| Opérateur cellule AFP / ATL | Bac Pro Aéronautique + formation Coriolis / MTorres (3-6 mois) | 2 400 - 3 100 € brut/mois |
| Technicien procédés composites | BTS Aéronautique, BUT GMP, BTS Plastiques et Composites | 2 700 - 3 400 € brut/mois |
| Ingénieur procédés composites | Diplôme d'ingénieur matériaux (INSA Lyon, Arts et Métiers, Mines Saint-Étienne) ou spécialisation polymères et composites | 42 - 58 k€ junior / 58 - 85 k€ confirmé |
| Ingénieur R&D matériaux composites | PhD souvent, ENSAM, Mines Paris, CEA-LITEN Grenoble | 50 - 95 k€ annuel |
| CND composites COFREND / COSAC niveaux 1-2-3 | Certification COFREND (UT ultrasons, IR thermographie, shearographie) | 2 700 - 3 800 € brut/mois |
| Inspecteur composites Part-145 | Licence EASA Part-66 et habilitations délivrées par un organisme agréé Part-145, expérience MRO A350 / B787 | 40 - 60 k€ confirmé |
Le stratifieur composite est l'un des métiers les plus tendus de la filière. Très qualifié, son geste détermine la qualité finale de la pièce. Les écoles de production Airbus (Saint-Nazaire, Méaulte) forment chaque année plusieurs centaines d'opérateurs, en alternance ou en formation initiale, avec des débouchés massifs côté Airbus Atlantic, Daher et Latécoère.
Côté ingénierie, les profils procédés composites et R&D matériaux sont rares et chèrement disputés. Côté intitulés, attention aux approximations qui circulent : la formation de référence de l'INSA Lyon est l'« Ingénieur de spécialisation pour l'industrie des polymères et composites », dispensée sur le campus d'Oyonnax, et Mines Saint-Étienne propose un master Materials Science and Engineering — pas un mastère spécialisé « composites ». Les Arts et Métiers (campus de Cluny) complètent l'offre côté procédés de mise en forme.
Les contrôleurs non destructifs (CND) certifiés COFREND aux niveaux 2 et 3 sont stratégiques : sans eux, aucune pièce primaire ne quitte l'atelier. Les techniques utilisées — ultrasons multiélément, thermographie infrarouge, shearographie — sont en évolution permanente, notamment pour détecter les délaminages internes invisibles à l'œil.
6. Avenir composites aéro et défis 2030
Trois grandes tendances structurent l'horizon 2030 de la filière composites aéronautiques : la montée en cadence des programmes existants, la décarbonation de la matière, et l'émergence de nouvelles architectures autour des thermoplastiques et de l'hydrogène.
Cadences Airbus et Boeing : un mur de production
Airbus a annoncé viser 12 A350 par mois à l'horizon 2028 et 14 A220 par mois à partir de 2026. Ce ramp-up conditionne toute la capacité industrielle des sites composites — Saint-Nazaire, Méaulte, Tarbes — car une virole de fuselage ne s'accélère pas comme une ligne d'assemblage : il faut des autoclaves, des machines de dépose et des stratifieurs formés, trois ressources à délai long.
Décarbonation et recyclage CFRP
C'est l'enjeu central de la décennie. Le recyclage des composites CFRP reste très limité — entre 3 et 5 % des volumes produits sont aujourd'hui valorisés. Trois filières émergent :
- Pyrolyse : décomposition thermique de la matrice, libération des fibres. Filière la plus mature industriellement ; l'américain Carbon Conversions (Caroline du Sud), dans lequel Hexcel a investi, en est un des opérateurs.
- Solvolyse : dissolution chimique de la résine, récupération de fibres moins dégradées qu'en pyrolyse. Procédé encore majoritairement au stade pilote.
- Broyage et valorisation matière : réemploi des fibres courtes comme charges de renfort, sans récupération de la fibre continue.
Le recyclage chimique permet de récupérer 60 à 70 % des fibres carbone, mais avec des propriétés mécaniques dégradées de 20 à 30 %. Ces fibres recyclées trouvent leur place dans des applications secondaires (automobile, sport, équipement industriel), mais ne reviennent pas — pour l'instant — en structure primaire aéronautique.
Thermoplastiques : la promesse refondable
Les composites à matrice thermoplastique (PEEK, PEKK, PAEK) changent la donne : refondables, soudables, recyclables, ils permettraient à terme d'éliminer les étapes d'autoclave et de simplifier l'assemblage par soudure plutôt que par rivets. Airbus et Stelia explorent activement ces matériaux pour le successeur de l'A320, et le programme A220 intègre déjà des éléments thermoplastiques. Le Cetim Composites est un partenaire industriel clé en France sur ces développements.
Hydrogène ZeroE et matériaux extrêmes
Le programme Airbus ZEROe pousse les composites vers de nouveaux extrêmes — mais son calendrier a été profondément revu : en février 2025, Airbus a annoncé repousser l'entrée en service de son avion à hydrogène de l'objectif initial de 2035 vers les années 2040, avec un budget réduit, la technologie progressant moins vite qu'attendu. Le groupe maintient la filière hydrogène, mais l'échéance n'est plus celle qui circule encore dans beaucoup d'articles. Les réservoirs cryogéniques H2 fonctionnent à -253 °C, ce qui impose des matériaux capables de supporter à la fois cette température et les cycles thermiques répétés. La cellule devra elle aussi évoluer pour accommoder une architecture moteur radicalement différente.
Dans ce paysage, la France conserve une particularité rare : elle est présente sur les trois maillons de la chaîne — la fibre (Abidos), la machine de dépose (Quéven) et la structure (Saint-Nazaire, Méaulte, Tarbes). Peu de pays cumulent les trois.
L'avion fuselage carbone n'est plus une exception : c'est le standard. Mais l'industrialisation à grande échelle, la décarbonation matière et l'arrivée des architectures hydrogène vont continuer de redéfinir la filière pendant toute la décennie à venir.
Conclusion : un matériau devenu standard, une filière encore en transition
En une décennie, les composites carbone CFRP sont passés du statut de promesse technologique à celui de standard industriel du long-courrier civil. Le Boeing 787 et l'Airbus A350 ont ouvert la voie, l'A220 et le successeur de l'A320 poursuivront — probablement avec une part croissante de thermoplastiques refondables et de procédés hors autoclave.
Mais la filière doit franchir trois caps simultanés : monter en cadence pour absorber le carnet de commandes, décarboner sa matière en industrialisant un recyclage CFRP encore embryonnaire, et former massivement les milliers de stratifieurs, opérateurs AFP, techniciens procédés et ingénieurs matériaux dont les sites français vont avoir besoin. Trois défis qui se conjuguent et qui dessinent la décennie aéronautique française à venir.


