L'inoxydabilité : Un équilibre nanométrique
Contrairement à une idée reçue tenace, l'acier inoxydable n'est pas une matière inerte par nature. C'est un alliage actif, dont la survie face à la corrosion dépend d'un phénomène de surface quasi invisible : la passivité.
Sa résistance repose sur une pellicule d'oxyde de chrome d'à peine quelques nanomètres. Mais que se passe-t-il lorsque cette "armure" est soumise à la chaleur extrême d'un arc de soudage ? Plongée dans la chimie du métal.
La dynamique de l'oxyde de chrome
Le secret de l'inox réside dans une proportion minimale de 10,5 % de chrome. À ce seuil précis, une réaction chimique fondamentale s'opère spontanément au contact de l'oxygène :
4 Cr + 3 O2 → 2 Cr2O3
Quatre atomes de chrome et trois molécules de dioxygène donnent deux molécules d'oxyde de chrome III.
Cette couche de Cr2O3 possède des propriétés uniques : elle est dense, adhérente et capable de s'autoréparer instantanément en cas de rayure. Cependant, cette résilience a une faille : elle exige une surface d'une propreté absolue et un réservoir de chrome intact sous la surface.
Le rôle des alliés
- Nickel : Stabilise la structure et facilite la reconstruction du film protecteur.
- Molybdène : Le bouclier ultime contre les ions chlorures (indispensable en milieu marin ou pharma).
Pourquoi une soudure finit-elle par rouiller ?
Lors du soudage, l'acier subit une agression thermique qui bouleverse sa structure interne. Entre 450°C et 850°C, le chrome se lie au carbone pour former des carbures de chrome (Cr23C6). C'est la sensibilisation : le chrome "s'échappe" des grains du métal, laissant des zones sans défense.
Tableau de bord : Analyse de la surface
Le piège des "Teintes de chaleur"
Ces couleurs irisées (bleu, violet, or) ne sont pas qu'un changement esthétique. Ce sont des oxydes complexes, poreux et pauvres en chrome. Sous ces couleurs, le métal est littéralement "pompé" de sa protection. Sans une intervention chimique profonde pour retirer cette peau altérée, la corrosion s'installera avant même la mise en service.
Rétablir l'armure : L'art du traitement chimique
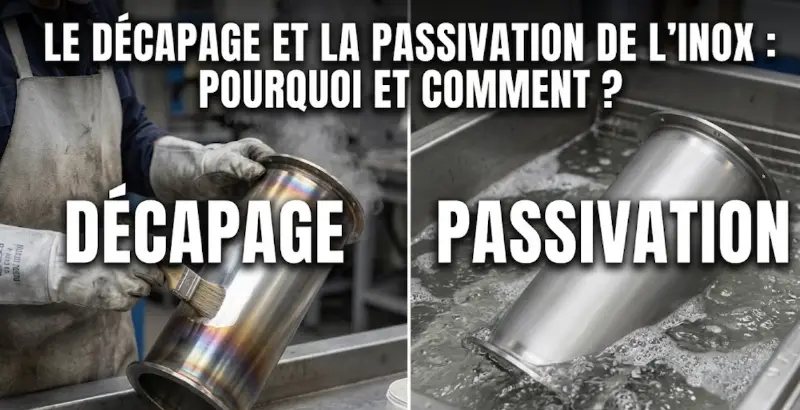
Une fois le soudage terminé, l'acier inoxydable est dans un état de vulnérabilité critique. Pour lui redonner sa résistance légendaire, deux opérations distinctes mais complémentaires sont nécessaires : le décapage et la passivation. Bien que souvent confondus, leurs rôles sont radicalement différents.
Le Décapage (Pickling)
C’est l’étape "agressive". Son but est de retirer par dissolution chimique les oxydes de soudure et la couche de métal appauvrie en chrome. On parle de corrosion contrôlée.
- Agents : Acide Nitrique (HNO3) + Acide Fluorhydrique (HF).
- Résultat : Un aspect gris mat uniforme.
La Passivation
C’est l’étape de "reconstruction". Elle consiste à forcer la formation d'une couche d'oxyde de chrome épaisse et protectrice (Cr2O3) sur une surface déjà propre.
- Agents : Acide Nitrique ou Acide Citrique.
- Résultat : Protection maximale, aspect visuel inchangé.
Le protocole de traitement rigoureux
Cliquez sur chaque étape pour découvrir les secrets d'une exécution parfaite.
Sélectionnez une étape
Utilisez le menu latéral pour parcourir le processus.
Mécanique, chimique, électrochimique : quelle méthode choisir
| Famille | Techniques | Ce qu'elle fait | Limite à connaître |
|---|---|---|---|
| Mécanique | Brossage inox, meulage, grenaillage à la bille de verre ou à la corindon, polissage | Retire le laitier, les projections et les oxydes visibles. Prépare la surface avant tout traitement chimique. | Ne restaure pas la couche passive et n'élimine pas la zone appauvrie en chrome. Un outil ayant touché de l'acier au carbone contamine l'inox : brosses en inox exclusivement, dédiées. |
| Chimique | Décapage au gel ou au bain (HNO3 + HF), puis passivation à l'acide nitrique ou citrique | Dissout la couche superficielle appauvrie en chrome (décapage), puis reforme un oxyde de chrome épais et homogène (passivation). | Emploi d'acide fluorhydrique : équipements de protection, ventilation, gluconate de calcium à disposition et traitement des effluents. Interdit en pratique sans local et procédure dédiés. |
| Électrochimique | Nettoyage électrolytique à l'acide phosphorique, électropolissage | Décape et passive en une opération, sous courant basse tension, avec un rendu brillant. L'électropolissage abaisse en plus la rugosité. | Traitement localisé, plus lent sur de grandes surfaces, et coût d'équipement plus élevé. Le résultat dépend fortement de la dextérité de l'opérateur. |
En pratique, les trois familles s'enchaînent plutôt qu'elles ne s'opposent : préparation mécanique, puis traitement chimique ou électrochimique selon l'accessibilité de la pièce, le rendu attendu et les contraintes de sécurité du chantier.
Le nettoyage électrochimique en détail
Pour les interventions sur site ou les pièces complexes, le nettoyage électrolytique remplace avantageusement les pâtes décapantes. En combinant un courant électrique basse tension et un électrolyte (acide phosphorique), il permet de décaper et passiver instantanément.
Rapidité & Finition
Élimination immédiate des teintes de chaleur sans laisser d'aspect mat. Préserve le brillant de l'inox.
Sécurité accrue
Absence d'acide fluorhydrique et de vapeurs toxiques nitreuses. Moins de risques pour l'opérateur.
L'ultra-pureté : Les défis du secteur pharmaceutique
Dans l'industrie pharmaceutique et biotechnologique, le traitement de surface n'est pas seulement une question de durabilité : c'est un impératif de sécurité sanitaire. Chaque soudure, chaque coude de tuyauterie doit répondre aux exigences draconiennes de la norme ASME BPE pour garantir l'absence totale de contamination des médicaments.
La rugosité (Ra) : La chasse aux biofilms
Une surface qui semble lisse à l'œil nu peut être un véritable paysage de montagnes et de vallées à l'échelle microscopique. Ces anfractuosités sont des refuges idéaux pour les micro-organismes, qui s'y accumulent pour former des biofilms résistants aux nettoyages classiques (NEP/CIP).
Pour prévenir ce risque, la norme ASME BPE définit des classes de finition strictes basées sur la rugosité moyenne (Ra). Plus le chiffre est bas, plus la surface est "miroir" et moins les bactéries peuvent s'y accrocher.
| Classe | Finition | Ra Max (µm) |
|---|---|---|
| SF1 | Mécanique | 0,51 |
| SF4 | Électropoli | 0,38 |
Standards ASME BPE pour les surfaces de contact.
L'électropolissage : Le traitement ultime
Contrairement au polissage mécanique qui "écrase" les sommets du métal, l'électropolissage les dissout par voie électrochimique. Le résultat ? Une surface d'une pureté exceptionnelle, dépourvue d'inclusions, et présentant un enrichissement massif en chrome. C'est la garantie d'une passivation profonde et d'une nettoyabilité optimale.
Le défi du "Rouging"
Même une installation parfaitement passivée peut voir apparaître des dépôts rougeâtres. C'est le rouging, un phénomène complexe touchant les réseaux d'eau ultra-pure (WFI) à haute température.
Classe 1
Dépôt externe d'oxydes de fer. Mobile et facile à essuyer, mais signale une défaillance en amont.
Traitement douxClasse 2
Oxydation adhérente (Hématite). Se forme directement sur la paroi, remplaçant la couche passive.
Dé-rouging chimiqueClasse 3
Dépôt vitrifié noir (Magnétite). Très stable et dur à retirer, souvent lié à des températures extrêmes.
Traitement agressifMaintenance préventive : Le maintien de la conformité exige des cycles réguliers de dé-rouging (généralement à base d'acide citrique ou oxalique) suivis d'une repassivation complète pour régénérer le système.
Sécurité et Conformité : Un impératif non négociable
Manipuler des agents de décapage et de passivation n'est pas un acte anodin. Derrière la performance chimique se cachent des substances parmi les plus corrosives de l'industrie. Maîtriser les risques et valider rigoureusement le travail accompli sont les deux piliers d'une installation pérenne et sécurisée.
Le péril invisible : L'acide fluorhydrique (HF)
Présent dans la majorité des pâtes et bains de décapage, l'acide fluorhydrique est un poison systémique redoutable. Contrairement aux autres acides, sa brûlure peut être indolore au départ, mais il migre en profondeur pour détruire le calcium de vos os et provoquer des troubles cardiaques mortels.
Protocole d'urgence vital
En cas de contact cutané, l'application immédiate de gel de gluconate de calcium est l'unique moyen de neutraliser les ions fluorures avant qu'ils n'atteignent le système sanguin.
EPI Obligatoires
- Visière faciale intégrale
- Gants Butyle ou Néoprène
- Combinaison anti-acide
- Ventilation forcée
Valider la passivité : Normes et Contrôles
Comment prouver qu'une surface est réellement protégée ? L'industrie s'appuie sur des standards internationaux, principalement l'ASTM A967.
Test au Ferroxyl
C'est le test le plus sensible pour détecter le fer libre. On applique un réactif : si une coloration bleue apparaît, la passivation est incomplète ou la surface est contaminée. C'est l'examen de passage indispensable avant la mise en service.
Test d'immersion
La pièce est plongée dans de l'eau distillée pendant 24 heures. L'apparition de la moindre tache de rouille invalide le traitement. Simple, mais d'une efficacité redoutable pour valider la tenue dans le temps.
L'éco-responsabilité : Gestion des rejets
Les eaux de rinçage après décapage sont un cocktail d'acides et de métaux lourds (Chrome, Nickel). Le rejet direct à l'égout est un délit environnemental. Les entreprises doivent impérativement neutraliser le pH et faire traiter les boues métalliques par des filières de déchets dangereux agréées.
Conclusion : L'intégrité de surface, gage de pérennité
La maîtrise du décapage et de la passivation n'est pas une option esthétique, c'est le prolongement indispensable du travail du soudeur. En restaurant l'équilibre chimique de l'acier, vous assurez non seulement la sécurité des procédés industriels, mais vous réduisez drastiquement les coûts de maintenance à long terme.
Sources et Références
- ASTM A967 : Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts.
- ASME BPE : Bioprocessing Equipment Standard for high purity applications.
- World Stainless Association : Guide technique sur le décapage et la passivation.
- INRS : Fiche toxicologique sur l'acide fluorhydrique et la prévention des risques chimiques.
Besoin d'optimiser vos chantiers Inox ?
Découvrez tous nos guides techniques, calculateurs et outils pour les professionnels du métal.