Rebobiner un moteur électrique : une remise à neuf de précision
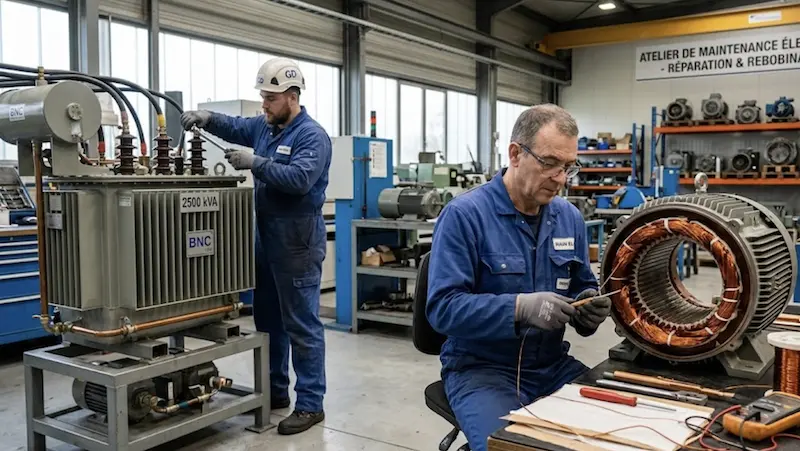
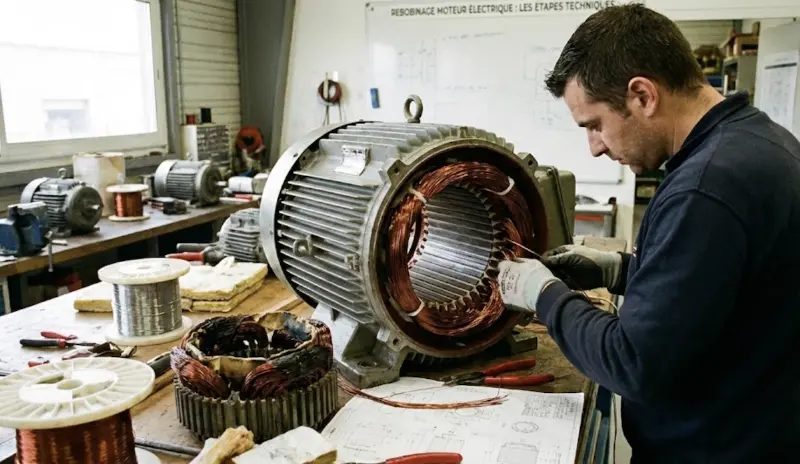
Le rebobinage consiste à remplacer les enroulements endommagés d'un moteur électrique (le plus souvent ceux du stator), en conservant sa carcasse, son circuit magnétique et son rotor. Bien exécuté, il rend au moteur ses performances d'origine. Mal exécuté, il dégrade durablement son rendement.
Le moteur électrique : un géant de la consommation
Selon l'Agence internationale de l'énergie, les systèmes entraînés par des moteurs électriques représentent 43 à 46 % de la consommation mondiale d'électricité. Chaque point de rendement perdu sur un moteur qui tourne des milliers d'heures par an se paie donc sur la facture.
L'enjeu de l'efficacité énergétique
Un rebobinage modifie ce qui détermine les pertes du moteur : la section du fil, le nombre de spires, la longueur des têtes de bobines, l'état des tôles magnétiques. Une température de débobinage mal maîtrisée ou une section de fil réduite augmente les pertes. À l'inverse, un rebobinage fait selon les bonnes pratiques préserve le rendement (voir section 2).
1. Les 10 étapes d'un rebobinage de moteur électrique
Les étapes ci-dessous suivent les bonnes pratiques de réparation décrites par la norme IEC 60034-23 (réparation, révision et remise en état des machines électriques tournantes) et par le guide de l'association professionnelle EASA (AR100). Un atelier sérieux documente chacune d'elles dans son rapport.
| Étape | Ce qui est fait | Pourquoi c'est important |
|---|---|---|
| 1. Réception et essais d'entrée | Relevé de la plaque signalétique, mesure de la résistance d'isolement et des résistances d'enroulement | Confirme le diagnostic et sert de référence |
| 2. Démontage et expertise | Contrôle des roulements, de l'arbre, du rotor, des paliers et du fer statorique | Un défaut mécanique est souvent la cause de la panne électrique |
| 3. Relevé des données de bobinage | Nombre de spires, pas, section et nombre de fils en main, schéma de connexion | Reproduire le bobinage d'origine est la condition pour garder le rendement |
| 4. Essai de pertes fer avant débobinage | Mesure des pertes du circuit magnétique | Point de comparaison pour vérifier que le débobinage n'abîme pas les tôles |
| 5. Débobinage | Ramollissement du vernis (souvent en four à température contrôlée), extraction des anciennes bobines, nettoyage des encoches | Étape où le fer peut être endommagé par la chaleur |
| 6. Essai de pertes fer après débobinage | Nouvelle mesure, comparée à celle de l'étape 4 | Une hausse nette des pertes signale des tôles abîmées |
| 7. Bobinage | Isolation des encoches, confection et mise en place des bobines, connexions, frettage des têtes | Même nombre de spires, section de cuivre au moins égale |
| 8. Imprégnation et étuvage | Vernissage (trempage ou imprégnation sous vide et pression), puis cuisson selon le cycle du fabricant du vernis | Tenue diélectrique, évacuation de la chaleur, résistance aux vibrations |
| 9. Remontage et équilibrage | Roulements généralement remplacés, contrôle et si besoin équilibrage du rotor | Évite une usure rapide des roulements |
| 10. Essais de sortie et rapport | Isolement, résistances, essai de choc, essai à vide, vibrations | Preuve de la qualité de la réparation (voir section 4) |
2. Le rendement après rebobinage : ce que montrent les essais
La norme IEC 60034-23:2019 harmonise au niveau international les exigences de qualité de réparation des machines tournantes. Des essais comparatifs indépendants, menés par les associations professionnelles EASA et AEMT, répondent à la question que se posent tous les responsables maintenance : un moteur rebobiné consomme-t-il plus ?
Économie circulaire
Rebobiner conserve la carcasse, le circuit magnétique et le rotor, c'est-à-dire l'essentiel de l'acier et de la fonte du moteur. Seul le cuivre des enroulements et les isolants sont remplacés.
Validation du rendement
L'étude EASA/AEMT de 2019 a testé 10 moteurs IE3 de 30 à 75 kW avant et après rebobinage. Variation de rendement : de +0,3 à −0,5 point, −0,1 point en moyenne, soit dans la précision de la méthode de mesure (±0,2 %).
Déconstruire le mythe de la perte d'efficacité
Beaucoup de responsables maintenance hésitent à rebobiner par peur de dégrader les performances. Les études EASA/AEMT de 2003 et de 2019 montrent qu'un rebobinage conforme aux bonnes pratiques maintient le rendement, y compris après des rebobinages répétés dans l'étude de 2003. La condition : maîtriser la température de débobinage et reproduire fidèlement le bobinage d'origine.
3. L'excellence opérationnelle : débobinage, imprégnation, équilibrage
Un rebobinage réussi ne se limite pas à la pose de nouvelles bobines. C'est une succession d'opérations thermiques et mécaniques, chacune avec son risque propre.
Le brûlage : le point de rupture thermique
Pour retirer les anciens enroulements, le stator passe souvent par un four qui ramollit le vernis. C'est ici que des moteurs sont abîmés par erreur : si la température est trop élevée, l'isolant entre les tôles magnétiques se dégrade, les courants de Foucault augmentent et avec eux les pertes fer.
La limite critique : 370 °C
Dans les études EASA/AEMT, les stators ont été débobinés avec une température limitée à 370 °C (700 °F), mesurée sur la pièce elle-même et non dans l'air du four. C'est la limite retenue par les bonnes pratiques de la profession.
Conséquences d'une surchauffe du fer
Pertes fer accrues
Échauffement moteur
Rendement dégradé
D'où l'intérêt des essais de pertes fer avant et après débobinage (étapes 4 et 6).
Vernissage et étuvage : l'armure diélectrique
L'imprégnation remplace l'air présent dans les bobinages par une résine isolante. L'air est à la fois un isolant médiocre et un mauvais conducteur de la chaleur : le chasser améliore la tenue diélectrique et le refroidissement des enroulements.
Le VPI (imprégnation sous vide et pression)
Méthode privilégiée pour les moteurs critiques et la haute tension. Le stator est placé sous vide pour extraire l'air des bobinages, puis la résine est injectée sous pression.
- Meilleur remplissage des vides que le trempage
- Meilleure évacuation de la chaleur
- Bobinage rigidifié face aux vibrations
L'étuvage : une cuisson maîtrisée
Un vernis insuffisamment cuit reste mou ; trop cuit, il devient cassant. La polymérisation suit le cycle de température et de durée indiqué par le fabricant du vernis, et l'atelier doit pouvoir le justifier.
L'équilibrage : sauver les roulements
Un moteur électriquement parfait peut s'user mécaniquement en quelques mois si son rotor est déséquilibré : chaque tour génère une force centrifuge qui fatigue les roulements.
La qualité d'équilibrage des rotors rigides est définie par la norme ISO 21940-11. Le grade G2,5 est la référence courante pour les rotors de moteurs électriques de taille industrielle ; le grade exigé dépend de la vitesse et de l'application.
4. La garantie de fiabilité : les essais de sortie
La qualité d'un atelier se juge à sa capacité à prouver la robustesse de l'isolation avant la remise en service.
L'essai de choc (surge test)
C'est l'essai qui détecte un défaut entre spires d'une même bobine. Des impulsions à front raide sont injectées dans chaque phase et les formes d'onde sont comparées : un écart signale une faiblesse d'isolation invisible aux mesures classiques.
Les décharges partielles
Pour les machines haute tension, la mesure des décharges partielles permet de repérer des vides ou des fissures dans l'isolation. Elle vérifie notamment la qualité de l'imprégnation. Voir aussi notre dossier sur le bobinage industriel haute tension.
| Essai | Objectif | Repère |
|---|---|---|
| Résistance d'isolement (1 min) | Intégrité de l'isolation par rapport à la masse | IEEE 43 : au moins 5 MΩ pour les bobinages en vrac et les machines de moins de 1 kV, 100 MΩ pour la plupart des bobinages préformés |
| Indice de polarisation (PI) | Humidité et contamination de l'isolation | IEEE 43 : au moins 2,0 pour les isolations de classe B, F et H |
| Résistance des enroulements | Équilibre entre phases, qualité des connexions | Valeurs équilibrées entre phases |
| Essai de choc | Défaut entre spires | Formes d'onde superposables entre phases |
IEEE 43 est la pratique de référence pour la mesure de la résistance d'isolement des machines tournantes. Les seuils d'acceptation contractuels sont fixés par le client ou par la fiche du constructeur.
Après remise en service, le suivi vibratoire et thermique permet de vérifier que la réparation tient dans la durée. Ces méthodes sont présentées dans notre dossier sur la maintenance préventive, conditionnelle et prédictive.
5. Rebobiner ou remplacer : prix et calcul
Il n'existe pas de tarif de référence publié pour le rebobinage. Le prix dépend de la puissance, de la tension, du nombre de pôles, du type de bobinage (en vrac ou préformé), de l'état du fer et des pièces à remplacer, ainsi que du délai demandé. Un devis sérieux détaille les essais d'entrée et de sortie inclus.
Les critères de décision
- État du circuit magnétique : des tôles abîmées condamnent le rebobinage.
- Moteur spécial (haute tension, ATEX, bride ou arbre spécifique) : le neuf est souvent long à obtenir et cher.
- Délai d'arrêt acceptable pour la production.
- Écart de rendement entre le moteur actuel et un moteur neuf, multiplié par les heures de fonctionnement.
Calculateur : rebobiner ou remplacer ?
Saisissez vos propres valeurs : le rendement figure sur la plaque signalétique ou la fiche du constructeur, les prix sur vos devis. Aucune valeur n'est pré-remplie.
Renseignez les huit champs pour comparer les deux options.
Calcul : électricité consommée = puissance × taux de charge × heures ÷ rendement. Le rendement réel varie avec la charge ; ce calcul simplifié utilise un rendement constant et ne tient pas compte de l'actualisation.
Le métier qui réalise ces opérations est présenté dans la fiche métier électrobobinier et dans notre portrait du bobinier, orfèvre de la maintenance des moteurs. Pour encadrer un atelier, voir la formation de superviseur bobinage.
Conclusion : le rebobinage, pilier de la durabilité
Le rebobinage d'un moteur électrique n'est pas une réparation de fortune. Exécuté selon les bonnes pratiques (IEC 60034-23, guide EASA), avec un débobinage à température contrôlée, une reproduction fidèle du bobinage et des essais de sortie documentés, il préserve le rendement d'origine. La décision de rebobiner ou de remplacer se prend ensuite sur des chiffres : devis, rendements et heures de fonctionnement.
Sources et références techniques
- IEC 60034-23:2019 : réparation, révision et remise en état des machines électriques tournantes.
- EASA / AEMT (2019) : effet du rebobinage sur le rendement des moteurs IE3.
- ISO 21940-11 : qualité d'équilibrage des rotors rigides.
- IEEE 43 : mesure de la résistance d'isolement des machines tournantes.
- Règlement (UE) 2019/1781 : écoconception des moteurs (IE3, IE4).
- AIE (2011) : systèmes entraînés par moteur électrique.
Optimisez la gestion de votre parc moteur
Retrouvez les outils de calcul et guides techniques du portail maintenance industrielle.
Ouvrir le portail maintenance