L'âme ou l'armure : Comprendre la métamorphose des matériaux industriels
Dans le monde de la fabrication mécanique, la performance ne tient souvent qu’à un fil : celui de la structure atomique. Les postes concernés côté atelier sont détaillés sur nos fiches opérateur de traitement de surface et technicien de traitement thermique. Entre modifier la masse d'une pièce ou n'en transformer que la peau, le choix technologique définit la survie d'un composant face aux sollicitations extrêmes.
Au cœur de la matière vs À la périphérie : Les paradigmes physiques
Pour tout ingénieur, la question se pose dès la planche à dessin : doit-on traiter la pièce dans son intégralité ou se concentrer sur son interface avec l'extérieur ? Cette distinction n'est pas qu'une affaire de géométrie, elle repose sur des paradigmes physiques et métallurgiques fondamentalement opposés.
Le Traitement Thermique
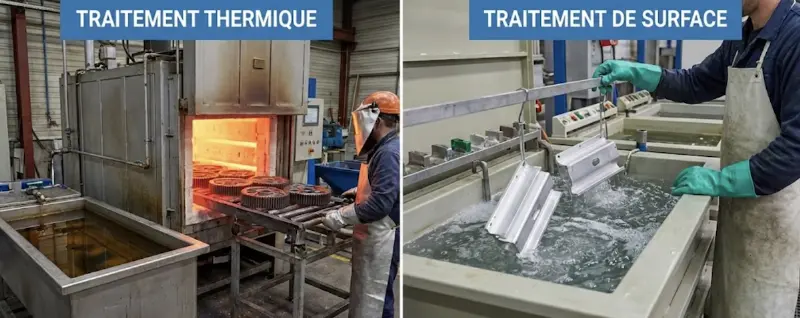
Ici, on agit sur l'équilibre thermodynamique global. En jouant sur des cycles de chauffage et de refroidissement, on provoque des réarrangements cristallins (transformations allotropiques) dans toute la masse. C'est l'âme du métal que l'on forge pour lui donner sa résistance mécanique et sa ténacité.
Le Traitement de Surface
À l'opposé, le traitement de surface vise exclusivement la périphérie. Par des procédés chimiques, mécaniques ou électrochimiques, on confère au substrat des propriétés dont il est initialement dépourvu (résistance à la corrosion, esthétique, frottement), sans pour autant altérer sa structure interne profonde.
Profil de Performance Comparatif
Visualisez d'un coup d'œil les forces relatives de chaque approche sur une échelle de 0 à 10.
La science à l'échelle atomique
Tout se joue sur la mobilité des atomes. Dans les alliages ferreux, le passage de la ferrite à l'austénite permet la solubilisation d'éléments comme le carbone. C'est la thermocinétique qui dicte le résultat final : un refroidissement lent (recuit) amène le métal vers un état d'équilibre apaisé, tandis qu'une trempe brutale force une structure martensitique de haute dureté.
Pour les traitements de surface, on parle plutôt de flux d'atomes. La loi de Fick devient alors le maître mot : la pénétration des éléments (azote, carbone) est régie par l'énergie d'activation et la température, créant ce gradient de concentration si précieux pour protéger les composants contre l'usure prématurée.
Le traitement thermique : définition et principaux procédés
Un traitement thermique est un cycle contrôlé de chauffage, de maintien en température et de refroidissement, appliqué à une pièce métallique pour modifier sa structure cristalline dans toute la masse. On ne change ni la composition chimique globale, ni la géométrie : on réorganise la matière pour obtenir la dureté, la ténacité ou l'usinabilité recherchée. Sur les aciers, tout repose sur la transformation ferrite-austénite et sur la vitesse à laquelle on la fige.
| Procédé | Principe | Température indicative | Ce qu'on recherche |
|---|---|---|---|
| Recuit | Chauffage puis refroidissement lent, souvent au four | 600 à 900 °C selon l'objectif | Adoucir, homogénéiser, effacer l'écrouissage avant reprise d'usinage ou de formage |
| Normalisation | Austénitisation puis refroidissement à l'air calme | 850 à 950 °C | Affiner et homogénéiser le grain, régulariser les propriétés après forgeage ou soudage |
| Trempe | Austénitisation puis refroidissement rapide (eau, huile, polymère, gaz) | 800 à 900 °C avant refroidissement | Figer une structure martensitique : dureté maximale, mais fragilité et contraintes internes |
| Revenu | Réchauffage après trempe, puis refroidissement | 150 à 650 °C | Restituer de la ténacité en acceptant de perdre un peu de dureté. Indissociable de la trempe |
| Détensionnement | Maintien prolongé sans transformation de phase | 550 à 650 °C | Relâcher les contraintes résiduelles de soudage, d'usinage ou de formage, et éviter les déformations différées |
| Cémentation | Enrichissement superficiel en carbone par diffusion, suivi d'une trempe | 880 à 950 °C | Couche dure pouvant atteindre environ 2 mm sur un cœur resté ductile : engrenages, arbres, roulements |
| Carbonitruration | Diffusion simultanée de carbone et d'azote, suivie d'une trempe | 780 à 880 °C | Compromis entre cémentation et nitruration sur des pièces de petite section |
| Nitruration | Diffusion d'azote, sans trempe ultérieure | 500 à 570 °C | Dureté superficielle très élevée, jusqu'à environ 1 200 HV, avec des déformations minimes : outillage, vilebrequins |
| Trempe superficielle induction, flamme, laser | Chauffage localisé très rapide suivi d'un refroidissement immédiat | Surface portée au-dessus du point de transformation | Durcir une zone précise — portée, denture, chemin de roulement — en laissant le cœur intact |
| Hypertrempe | Mise en solution puis refroidissement rapide, sur inox austénitiques | De l'ordre de 1 000 à 1 100 °C | Remettre les carbures en solution et restaurer la résistance à la corrosion après soudage |
Côté atelier, ces cycles sont conduits par le conducteur de four de traitement thermique et supervisés par l'ingénieur matériaux et métallurgie, qui valide les gammes et les contrôles de dureté.
Le traitement de surface : définition et principales familles
Un traitement de surface modifie ou recouvre uniquement la peau de la pièce, sur quelques micromètres à quelques dizaines de micromètres, pour lui donner une propriété que le métal de base n'a pas : résistance à la corrosion, dureté superficielle, aspect, glissement, isolation. La masse reste inchangée. On distingue six grandes familles.
| Famille | Procédés courants | Ce qu'elle apporte | Référentiel |
|---|---|---|---|
| Conversion chimique | Anodisation de l'aluminium, phosphatation, passivation des inox | Transforme la surface elle-même en une couche protectrice, sans apport de métal. L'anodisation crée une couche d'oxyde intégrée au substrat, colorable et isolante | ISO 7599 pour l'anodisation |
| Revêtements électrolytiques | Zingage, nickelage, chromage dur, étamage, cuivrage | Dépôt d'un métal par électrolyse, épaisseur maîtrisée au micromètre. Le zingage protège l'acier par effet sacrificiel | ISO 2081 pour les revêtements de zinc sur fer et acier |
| Galvanisation à chaud | Immersion au trempé dans un bain de zinc fondu, de l'ordre de 450 °C | Revêtement épais et très durable pour les structures exposées : charpente, glissières, mobilier urbain. L'épaisseur croît avec l'épaisseur de l'acier traité | ISO 1461 |
| Projection thermique | Métallisation à l'arc, flamme, plasma, HVOF | Projection d'un matériau fondu ou semi-fondu : rechargement de pièces usées, barrières thermiques, revêtements anti-usure épais | — |
| Dépôts sous vide | PVD, CVD | Films très minces et très durs déposés atome par atome. Le PVD travaille à basse température, ce qui préserve un acier déjà traité ; le CVD, bien plus chaud, impose de reprendre le traitement thermique | — |
| Peinture et traitements mécaniques | Poudre époxy ou polyester, peinture liquide, grenaillage, sablage, tribofinition, polissage | Protection et aspect, préparation de surface avant revêtement, ou mise en compression superficielle par grenaillage de précontrainte pour retarder la fatigue | — |
Ces procédés mobilisent des métiers distincts : l'opérateur de traitement de surface en ligne de traitement, le galvaniseur sur les bains de zinc, le métalliseur-galvanoplaste en projection et électrolyse, et le sableur-peintre industriel sur la préparation et la mise en peinture.
Comment choisir : thermique, surface, ou les deux ?
Les deux approches ne s'opposent pas : elles se combinent très souvent, et l'ordre des opérations est alors déterminant. Un traitement thermique après revêtement détruit le revêtement ; un revêtement appliqué avant détensionnement ne survit pas au passage au four. La règle générale est de traiter la masse d'abord, la peau ensuite.
| Votre problème | La voie à explorer |
|---|---|
| La pièce casse, se déforme ou s'use en profondeur sous charge | Traitement thermique : la résistance se joue dans la masse, aucun revêtement ne la corrigera |
| La pièce rouille, se raye, ou doit répondre à une exigence d'aspect | Traitement de surface : c'est l'interface avec l'environnement qui est en cause |
| Usure de contact localisée sur une portée ou une denture | Cémentation, nitruration ou trempe superficielle selon la profondeur sollicitée et la tolérance à la déformation |
| Contraintes résiduelles après soudage, déformations différées | Détensionnement, puis revêtement seulement après |
| Pièce déjà traitée thermiquement à protéger de la corrosion | Privilégier un procédé à basse température — PVD, zingage, peinture — pour ne pas dégrader le traitement de cœur |
| Rupture par fatigue sur pièce sollicitée en flexion alternée | Grenaillage de précontrainte, qui met la surface en compression et retarde l'amorçage des fissures |
Dans tous les cas, la spécification doit être écrite avant la consultation d'un sous-traitant : procédé, épaisseur ou profondeur visée, dureté attendue, référentiel applicable et méthode de contrôle. Une commande qui dit simplement « traitement anticorrosion » laisse le choix au prestataire, et rend toute réclamation ultérieure difficile à fonder.
Le défi de la résistance : Entre dureté profonde et précision chirurgicale
Dans l'arène de la mécanique de précision, deux champions s'affrontent régulièrement : la cémentation et la nitruration. Ce choix, loin d'être anodin, est dicté par une réalité physique impitoyable : la profondeur à laquelle les contraintes s'exercent au sein de la pièce.
La problématique des sollicitations de Hertz
Lorsqu'un engrenage ou un roulement est soumis à une charge colossale, la contrainte maximale ne se situe pas sur la surface, mais en profondeur. C'est ici que la cémentation triomphe : en créant une couche dure pouvant atteindre 2 mm, elle offre un "matelas" structurel capable d'empêcher l'effondrement de la surface sous la pression.
À l'inverse, la nitruration joue la carte de la subtilité. Réalisée à des températures plus basses (autour de 500-550 °C), elle évite les déformations géométriques majeures. Si ses couches sont plus minces, leur dureté est souvent supérieure, atteignant des sommets (jusqu'à 1200 HV) pour une résistance à l'usure inégalée sur des pièces de haute précision.
Maîtriser le temps et la chaleur
Le graphique ci-contre illustre la complexité d'un cycle typique de Trempe + Revenu.
- Chauffage : Montée vers l'austénitisation.
- Trempe : Choc thermique brutal pour figer la structure.
- Revenu : Stabilisation pour éliminer la fragilité.
Le cas particulier des alliages légers
L'aluminium, pilier de l'aéronautique, ignore les transformations de ses cousins ferreux. Ici, pas de structure martensitique. Sa force repose sur le durcissement structural par précipitation. Le processus est d'une précision d'horloger : une mise en solution suivie d'une maturation (naturelle ou artificielle) pour provoquer la naissance de phases intermétalliques durcissantes.
| État (Désignation) | Traitement Associé | Propriété Clé |
|---|---|---|
| T4 | Mise en solution + Maturation naturelle | Excellent compromis ductilité / résistance |
| T6 | Mise en solution + Revenu artificiel | Résistance mécanique maximale |
| T7 | Mise en solution + Sur-revenu | Stabilité thermique et résistance corrosion |
L'ère des nanotechnologies : La haute couture des surfaces
L'ingénierie moderne ne se contente plus de transformer la masse. Elle "habille" désormais les composants de films ultra-minces aux propriétés physiques qui défient l'imagination. Bienvenue dans le monde du vide, où la matière se dépose atome par atome.
PVD & CVD : Les dépôts sous vide
Le PVD (Physical Vapor Deposition) permet de projeter des métaux comme le Titane ou le Chrome à basse température. C'est la solution reine pour l'outillage de coupe : la durée de vie est multipliée par 5 sans déformer la pièce.
Le CVD (Chemical Vapor Deposition), par réaction gazeuse, offre une uniformité parfaite sur les géométries les plus complexes, même à l'intérieur de cavités étroites.
Le Carbone "Diamant" (DLC)
Le DLC (Diamond-Like Carbon) est le Graal de la tribologie. Avec un coefficient de frottement ultra-faible, il transforme l'acier en une surface glissante et quasi inusable. Indispensable pour les moteurs de haute performance et les implants médicaux.
Architecture d'une surface fonctionnalisée
Protection corrosion, dureté extrême, esthétique.
Tenue mécanique globale, absorption des chocs.
La Synergie Ultime : Le Traitement Duplex
Pourquoi choisir quand on peut additionner les forces ? Le traitement Duplex représente le sommet de l'ingénierie des surfaces. Il consiste à combiner une nitruration (pour durcir le sous-sol) suivie d'un dépôt PVD (pour l'armure de surface).
Cette technique résout le problème de "l'effet coquille d'œuf" : le dépôt mince ne risque plus de s'écailler car il repose sur une base solide. C'est la solution privilégiée pour les moules d'injection plastique et les outils de forge soumis à des contraintes extrêmes.