Percer à 6,8 mm pour tarauder un M8, à 5 mm pour un M6, à 8,5 mm pour un M10 : ces valeurs d'atelier ne sont pas des recettes, elles sortent de normes ISO précises.
Le filetage métrique ISO est défini par un petit groupe de textes : le profil (ISO 68-1), le plan général des diamètres et des pas (ISO 261), la sélection retenue pour la visserie (ISO 262) et les tolérances (ISO 965-1).
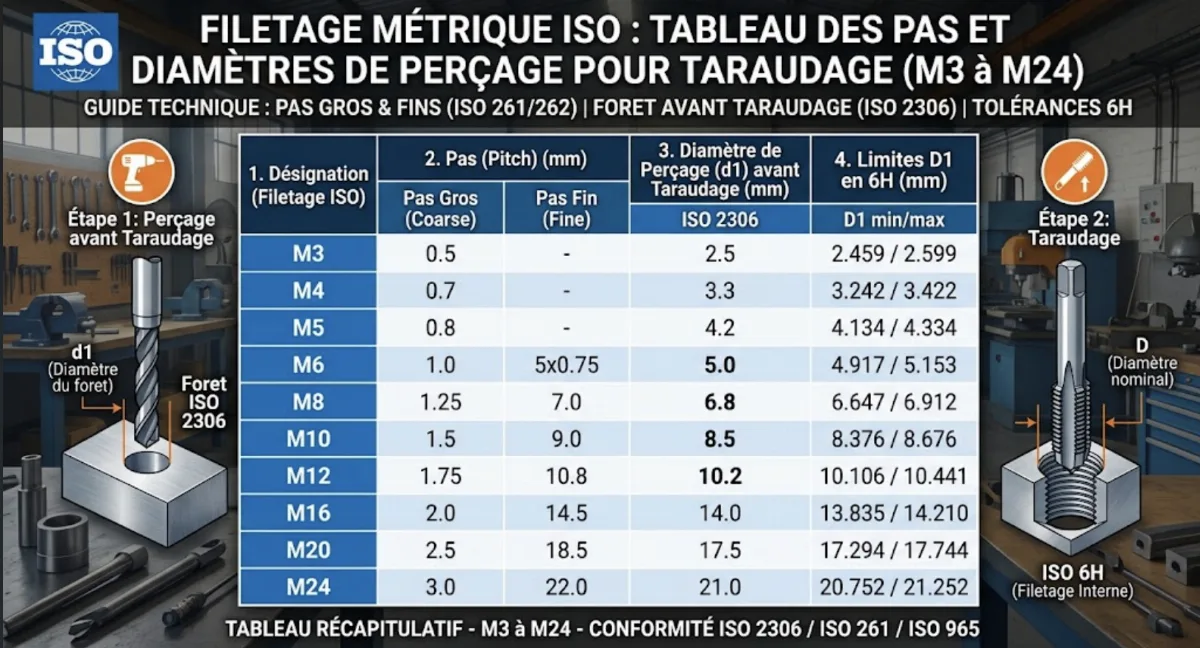
Le diamètre du foret avant taraudage, lui, est donné par l'ISO 2306, qui retient une règle simple : diamètre nominal moins le pas.
Voici le tableau complet des pas gros et fins de M3 à M24, avec le diamètre de perçage et les limites du trou taraudé, puis la façon de s'en servir sans casser de taraud.
1. Lire une désignation : M8, M8 × 1, 6H/6g
Un filetage métrique ISO se désigne par la lettre M, suivie du diamètre nominal et du pas en millimètres, séparés par le signe « × ». C'est la règle posée par l'ISO 965-1 (§ 5.2) : un M8 au pas de 1,25 mm s'écrit « M8 × 1,25 ».
Pour les pas gros listés dans l'ISO 261, le pas peut être omis : « M8 » désigne donc implicitement le pas de 1,25 mm.
À l'inverse, un pas fin s'écrit toujours en entier (« M8 × 1 »). Sur un plan, un « M10 » sans pas n'est jamais un M10 × 1,25.
Vient ensuite la classe de tolérance : un chiffre (le degré) et une lettre (la position), en majuscule pour le filetage intérieur (écrou, trou taraudé), en minuscule pour l'extérieur (vis). Quand aucune classe n'est indiquée, la norme considère la qualité « moyenne », soit 6H pour le taraudage et 6g pour la vis à partir de M1,6.
| Désignation | Ce qu'elle signifie |
|---|---|
| M8 | Diamètre 8 mm, pas gros (1,25 mm), classe moyenne 6H ou 6g sous-entendue |
| M8 × 1 | Diamètre 8 mm, pas fin de 1 mm |
| M6 – 6H/6g | Assemblage : taraudage en 6H, vis en 6g (exemple de l'ISO 965-1) |
| M20 × 2 – 5H – S | Pas fin 2 mm, classe 5H, longueur d'engagement « courte » (S) |
| M8 × 1 – LH | Filetage à gauche (left hand) ; sans mention LH, le filet est à droite |
Une fois la désignation lue, reste à trouver le pas et le foret correspondants : c'est l'objet du tableau suivant.
2. Tableau des pas gros et des diamètres de perçage (M3 à M24)
Le tableau ci-dessous reprend, pour chaque diamètre usuel de M3 à M24, le pas gros de l'ISO 261 et le diamètre de foret de l'ISO 2306 (tableau 1). Les diamètres de 1er choix sont ceux à privilégier ; les M3,5, M14, M18 et M22 sont en 2e choix.
La dernière colonne donne les limites du diamètre intérieur (D1) du trou taraudé en classe 6H : le foret doit laisser un trou compris dans cette fourchette. On constate que chaque foret tombe dedans, légèrement au-dessus du minimum.
| Filetage | Pas P | Ø foret | D1 6H min – max |
|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,459 – 2,599 |
| M3,5 2e | 0,6 | 2,9 | 2,850 – 3,010 |
| M4 | 0,7 | 3,3 | 3,242 – 3,422 |
| M5 | 0,8 | 4,2 | 4,134 – 4,334 |
| M6 | 1 | 5,0 | 4,917 – 5,153 |
| M8 | 1,25 | 6,8 | 6,647 – 6,912 |
| M10 | 1,5 | 8,5 | 8,376 – 8,676 |
| M12 | 1,75 | 10,2 | 10,106 – 10,441 |
| M14 2e | 2 | 12,0 | 11,835 – 12,210 |
| M16 | 2 | 14,0 | 13,835 – 14,210 |
| M18 2e | 2,5 | 15,5 | 15,294 – 15,744 |
| M20 | 2,5 | 17,5 | 17,294 – 17,744 |
| M22 2e | 2,5 | 19,5 | 19,294 – 19,744 |
| M24 | 3 | 21,0 | 20,752 – 21,252 |
Lignes surlignées : les tailles les plus recherchées (M5 à M12). Badge « 2e » : diamètre de 2e choix selon l'ISO 261. Le minimum de D1 est le diamètre intérieur de base (D − 1,082532 × P) ; le maximum ajoute la tolérance TD1 de degré 6 de l'ISO 965-1.
Recherche rapide
Choisissez un filetage : le foret, le pas et la fourchette D1 s'affichent. Les valeurs sont celles des tableaux de cet article.
Les pas gros couvrent l'essentiel de la visserie courante. Pour un réglage fin, une paroi mince ou un organe spécifique, on passe aux pas fins.
3. Tableau des pas fins et de leurs forets
L'ISO 261 propose pour chaque diamètre plusieurs pas fins. L'ISO 262 (3e édition, 2023) en retient une sélection pour la boulonnerie du commerce : vis, goujons et écrous. Point notable, elle ne retient aucun pas fin de M3 à M7.
Le tableau distingue donc les pas fins de la sélection ISO 262, les plus faciles à trouver en visserie standard, et les autres pas fins du plan général ISO 261. Les forets sont ceux du tableau 2 de l'ISO 2306.
| Filetage | ISO 262 | Ø foret | D1 6H min – max |
|---|---|---|---|
| M3 × 0,35 | — | 2,65 | 2,621 – 2,721 |
| M3,5 × 0,35 | — | 3,15 | 3,121 – 3,221 |
| M4 × 0,5 | — | 3,5 | 3,459 – 3,599 |
| M5 × 0,5 | — | 4,5 | 4,459 – 4,599 |
| M6 × 0,75 | — | 5,2 | 5,188 – 5,378 |
| M8 × 1 | 7,0 | 6,917 – 7,153 | |
| M8 × 0,75 | — | 7,2 | 7,188 – 7,378 |
| M10 × 1,25 | 8,8 | 8,647 – 8,912 | |
| M10 × 1 | 9,0 | 8,917 – 9,153 | |
| M10 × 0,75 | — | 9,2 | 9,188 – 9,378 |
| M12 × 1,5 | 10,5 | 10,376 – 10,676 | |
| M12 × 1,25 | 10,8 | 10,647 – 10,912 | |
| M12 × 1 | — | 11,0 | 10,917 – 11,153 |
| M14 × 1,5 | 12,5 | 12,376 – 12,676 | |
| M14 × 1 | — | 13,0 | 12,917 – 13,153 |
| M16 × 1,5 | 14,5 | 14,376 – 14,676 | |
| M16 × 1 | — | 15,0 | 14,917 – 15,153 |
| M18 × 2 | 16,0 | 15,835 – 16,210 | |
| M18 × 1,5 | 16,5 | 16,376 – 16,676 | |
| M18 × 1 | — | 17,0 | 16,917 – 17,153 |
| M20 × 2 | 18,0 | 17,835 – 18,210 | |
| M20 × 1,5 | 18,5 | 18,376 – 18,676 | |
| M20 × 1 | — | 19,0 | 18,917 – 19,153 |
| M22 × 2 | 20,0 | 19,835 – 20,210 | |
| M22 × 1,5 | 20,5 | 20,376 – 20,676 | |
| M22 × 1 | — | 21,0 | 20,917 – 21,153 |
| M24 × 2 | 22,0 | 21,835 – 22,210 | |
| M24 × 1,5 | — | 22,5 | 22,376 – 22,676 |
| M24 × 1 | — | 23,0 | 22,917 – 23,153 |
Coche : combinaison retenue par l'ISO 262:2023 pour les vis, goujons et écrous. L'ISO 261 prévoit aussi un M14 × 1,25, réservé aux bougies d'allumage des moteurs : il n'a pas sa place dans un assemblage mécanique courant.
Quand choisir un pas fin ?
Le pas fin a une géométrie qui se lit dans les chiffres. Avec des filets moins profonds, il retire moins de matière : la section résistante est un peu plus grande, par exemple 58,0 mm² pour un M10 contre 61,2 mm² pour un M10 × 1,25 (formule de l'ISO 898-1).
Il donne aussi un déplacement plus faible par tour : 1 mm au lieu de 1,5 mm sur un M10 × 1, utile pour une vis de réglage. Et il entaille moins une paroi mince, un tube ou un fond de pièce.
En contrepartie, l'ISO 261 (§ 5.4) rappelle qu'il devient plus difficile de tenir les tolérances quand le diamètre augmente pour un pas donné. Les propriétés mécaniques des vis (classes 8.8, 10.9…) relèvent de l'ISO 898-1 et ne changent pas le choix du foret.
Reste à comprendre pourquoi une simple soustraction suffit à donner un foret correct, et ce qu'elle suppose.
4. Pourquoi la règle « d − P » fonctionne
Le filet métrique ISO est un profil triangulaire à 60°, décrit par l'ISO 68-1. Tout découle du pas P : la hauteur du triangle générateur vaut H = 0,866025 × P, et le diamètre intérieur de base du filetage intérieur vaut D1 = D − 1,082532 × P.
Percer à D − P, c'est donc percer un peu au-dessus de D1 : 0,08 × P de plus. Sur un M8, le calcul donne 6,647 mm pour D1 et 6,75 mm pour D − P ; l'ISO 2306 retient le foret de 6,8 mm, qui reste sous le maximum 6H de 6,912 mm.
Formules du profil de base
- H = 0,866025 × P
- D2 = D − 0,649519 × P
- D1 = D − 1,082532 × P
- Foret ≈ D − P
Exemple M10 (P = 1,5)
- D1 = 10 − 1,624 = 8,376
- D1 max 6H = 8,376 + 0,300 = 8,676
- D − P = 8,5
- Foret ISO 2306 : 8,5
La tolérance TD1 de degré 6 de l'ISO 965-1 croît avec le pas : 0,140 mm pour P = 0,5, 0,236 mm pour P = 1, 0,300 mm pour P = 1,5, 0,500 mm pour P = 3. C'est elle qui donne la marge dont dispose le foret.
L'ISO 2306 explique pourquoi on vise le haut de cette marge plutôt que le bas. Dans une matière relativement tendre, le taraud a tendance à repousser la matière vers le fond du filet, si bien que le diamètre intérieur obtenu devient plus petit que le foret.
Un avant-trou plus grand, tant qu'il reste dans la tolérance, rend le taraudage plus économique et réduit le risque de casse du taraud. L'effet est faible, voire absent, dans les matériaux durs.
La norme laisse d'ailleurs chaque utilisateur libre de choisir son propre diamètre pour certaines applications, tout en recommandant d'utiliser les diamètres de forets normalisés chaque fois que c'est possible.
La théorie posée, voyons les gestes qui font la différence entre un taraudage propre et un taraud cassé dans la pièce.
5. Réussir le perçage et le taraudage en atelier
Le bon foret ne suffit pas. Le diamètre réellement percé dépend aussi de l'affûtage de la pointe, de la matière, de la lubrification, de l'alignement, de l'avance et de la vitesse : l'ISO 2306 le rappelle dès son introduction.
Les points de contrôle ci-dessous portent sur les causes les plus fréquentes de filets arrachés ou de tarauds cassés.
Trou borgne
Percer plus profond que la longueur filetée : l'entrée conique du taraud ne forme pas de filet complet et les copeaux ont besoin de place au fond. Un taraud à entrée courte et goujures hélicoïdales remonte les copeaux vers l'entrée.
Trou débouchant
Un taraud à goujures droites et entrée corrigée en hélice (souvent dit « à pointe ») chasse les copeaux devant lui, vers la sortie du trou.
Avance = pas
En taraudage machine, l'outil avance d'exactement un pas par tour : Vf (mm/min) = N (tr/min) × P. Pour un M8 à 300 tr/min, Vf = 375 mm/min. Une avance différente arrache le filet.
Chanfrein et lubrification
Un léger chanfrein à l'entrée du trou guide le taraud et évite un bourrelet. La lubrification limite l'échauffement ; au taraudage manuel, revenir régulièrement en arrière casse le copeau.
Pour le perçage de l'avant-trou lui-même, la vitesse de rotation se calcule comme pour tout foret : N = 1 000 × Vc / (π × D). Le calculateur de paramètres de coupe en perçage, tournage et fraisage intègre les vitesses de coupe par matière pour un foret HSS ou carbure.
Au taraudage manuel, un jeu de tarauds (ébaucheur, intermédiaire, finisseur) répartit l'effort de coupe. Le geste de l'ajustage, du traçage au taraudage, est détaillé pas à pas dans le chapitre l'ajustage en mécanique : limage, perçage, taraudage de la formation mécanicien-monteur.
Dans la matière très tendre (alliages légers, plastiques) ou soumise à des démontages fréquents, un filet rapporté par insert hélicoïdal est une alternative au taraudage direct : il impose alors son propre taraud et son propre foret, indiqués par le fabricant du système.
Perçage, alésage, taraudage, conditions de coupe et métrologie, en modules gratuits.
Enfin, un contrôle au tampon fileté (côté « entre » / côté « n'entre pas ») de la classe demandée reste la seule façon de prouver qu'un taraudage est conforme à la désignation du plan.
Conclusion : un pas, une soustraction, une tolérance
Pour un filetage métrique ISO taraudé par coupe, le foret vaut le diamètre nominal moins le pas : 5 mm pour M6, 6,8 mm pour M8, 8,5 mm pour M10, 10,2 mm pour M12. La règle est celle de l'ISO 2306 et elle tombe dans la tolérance 6H de l'ISO 965-1.
Les écarts viennent presque toujours d'ailleurs : un pas fin lu comme un pas gros, un taraud à refouler percé au diamètre d'un taraud à coupe, une matière tendre ou un trou borgne trop court. Vérifier la désignation complète sur le plan avant de percer reste le premier réflexe.