Sur un plan de pièce usinée, le petit symbole en forme de racine carrée suivi de « Ra 1,6 » ou « Rz 6,3 » est une exigence au même titre qu'une cote tolérancée.
La rugosité Ra, Rz, Rt s'exprime en micromètres (µm), mais les trois paramètres ne mesurent pas la même chose : une moyenne pour Ra, des hauteurs pic-creux pour Rz et Rt.
Depuis fin 2021, leurs définitions relèvent de l'ISO 21920-2 (qui remplace l'ISO 4287) et leur écriture sur les dessins de l'ISO 21920-1 (qui remplace l'ISO 1302). Le changement n'est pas que de numéro : la règle d'acceptation par défaut a changé.
Ce guide explique comment lire le symbole, ce que valent concrètement Ra 3,2, 1,6 et 0,8, quels ordres de grandeur obtenir selon le procédé, et comment estimer la rugosité théorique d'une passe de tournage.
1. Ra, Rz, Rt : trois paramètres, trois questions différentes
Un rugosimètre à palpeur enregistre un profil : la coupe de la surface le long d'une ligne. Ce profil mélange la forme, l'ondulation et la rugosité. Un filtre (la longueur d'onde de coupure λc) sépare la rugosité du reste, puis on calcule les paramètres sur le profil de rugosité obtenu.
La lettre R indique justement ce profil de rugosité. On trouve aussi des paramètres W (ondulation) et P (profil primaire, non filtré en λc), construits de la même façon : Pt, Wt, Wa, etc.
| Paramètre | Ce qu'il mesure (ISO 21920-2) | Sur quelle longueur |
|---|---|---|
| Ra | Écart moyen arithmétique : moyenne des valeurs absolues des écarts du profil par rapport à sa ligne moyenne | Calculé une fois sur toute la longueur d'évaluation |
| Rz | Hauteur maximale : plus haute saillie (Rp) + plus profond creux (Rv) dans une section, puis moyenne des sections | Par section, puis moyenne (5 sections par défaut) |
| Rt | Hauteur totale : écart entre le plus haut pic et le plus profond creux | Toute la longueur d'évaluation |
Ra est le paramètre le plus répandu, mais c'est une moyenne. Il est peu sensible à une rayure isolée et ne distingue pas les pics des creux : des surfaces très différentes peuvent afficher le même Ra, ce que rappelle le guide pédagogique du fabricant d'instruments Taylor Hobson.
Rz et Rt regardent au contraire les extrêmes. Rz moyenne les hauteurs pic-creux de chaque section, ce qui atténue l'effet d'un défaut unique. Rt prend le pire écart sur toute la longueur : sur un même profil, Rt est toujours supérieur ou égal à Rz.
Concrètement, Ra suffit pour piloter un procédé régulier. Rz ou Rt deviennent parlants quand un pic ou un creux isolé compte : étanchéité d'une portée de joint, frottement, amorce de fissure sur une pièce sollicitée en fatigue.
Pour le détail du fonctionnement du rugosimètre et du filtrage, le chapitre sur le rugosimètre et la MMT de la formation Métrologie industrielle reprend ces notions pas à pas.
2. Lire le symbole d'état de surface sur un plan
Le symbole graphique ressemble à une racine carrée. Sa forme dit déjà quelque chose du procédé autorisé : l'ISO 21920-1 définit trois variantes, reprises de l'ancienne ISO 1302.
Symbole de base
Tout procédé de fabrication est permis, avec ou sans enlèvement de matière.
Avec un trait horizontal
Enlèvement de matière exigé : usinage, rectification, etc.
Avec un cercle
Enlèvement de matière interdit : la surface reste brute du procédé précédent (fonderie, laminage…).
Sur les plans établis selon l'ISO 21920-1, un petit trait au-dessus du triangle, à gauche du symbole, signale qu'il s'agit d'une spécification de profil. La norme précise que ce trait sert à distinguer le nouveau symbole de celui de l'ISO 1302 et des spécifications surfaciques (série ISO 25178).
L'indication minimale : un paramètre et une valeur
L'indication la plus courte est composée du symbole, du paramètre et de sa valeur limite, séparés par un espace : Ra 1,6. Pour Ra, Rz, Rp, Rv, Rq, Rt, Rmax et Pt, l'ISO 21920-3 définit des réglages par défaut : rien d'autre n'est obligatoire.
La valeur est en micromètres, et l'unité n'est pas écrite dans le symbole. Par défaut, c'est une limite supérieure : « Ra 1,6 » signifie « Ra au plus égal à 1,6 µm ».
Le symbole complet peut porter bien plus : type de tolérance (limite haute, basse ou bilatérale), règle d'acceptation, filtres, longueur d'évaluation, procédé de fabrication, orientation des stries. Chaque paramètre occupe une ligne, et c'est le paramètre de la première ligne qui sert à choisir les réglages par défaut.
| Inscription | Lecture |
|---|---|
| Ra 3,2 | Ra ≤ 3,2 µm, règle du maximum, réglages par défaut |
| Rz 6,3 | Rz ≤ 6,3 µm, moyenne de 5 sections par défaut |
| Ra 1,6 T16 % | Ra ≤ 1,6 µm, avec la règle des 16 % demandée explicitement |
| Symbole avec cercle + Rz 25 | Surface brute, sans usinage, dont le Rz ne dépasse pas 25 µm |
La rugosité s'ajoute à la cote, elle ne la remplace pas. Un alésage H7 fixe un intervalle de diamètre ; il ne dit rien de l'état de la paroi. Pour lire la partie dimensionnelle d'une désignation, le calculateur de tolérances et ajustements ISO 286 donne les écarts de chaque classe.
3. Ra 3,2, 1,6, 0,8 : ce que ces valeurs imposent à la mesure
Les valeurs 0,8, 1,6, 3,2, 6,3, 12,5 reviennent sans cesse sur les plans. Chacune vaut à peu près le double de la précédente : c'est la graduation qu'on retrouve sur les abaques des fabricants de rugosimètres. Passer de Ra 3,2 à Ra 0,8, c'est donc diviser la rugosité moyenne par quatre.
La valeur inscrite ne fixe pas seulement la limite. Elle détermine aussi, par défaut, comment mesurer : l'ISO 21920-3 associe chaque plage de valeurs à une « classe de réglage » (Sc1 à Sc5) qui fixe le filtre λc et la longueur d'évaluation.
| Limite Ra (µm) | Classe | λc (mm) | Longueur d'évaluation (mm) |
|---|---|---|---|
| ≤ 0,02 | Sc1 | 0,08 | 0,4 |
| 0,02 à 0,1 | Sc2 | 0,25 | 1,25 |
| 0,1 à 2 (dont 0,8 et 1,6) | Sc3 | 0,8 | 4 |
| 2 à 10 (dont 3,2 et 6,3) | Sc4 | 2,5 | 12,5 |
| > 10 (dont 12,5) | Sc5 | 8 | 40 |
Réglages par défaut selon la limite supérieure de Ra (ISO 21920-3:2021, tableaux 2 et 3). Chaque borne haute est incluse dans la ligne : Ra 2 relève de Sc3, Ra 10 de Sc4.
En pratique, une surface notée Ra 1,6 ou Ra 0,8 se mesure par défaut avec λc = 0,8 mm sur 4 mm. Une surface notée Ra 3,2 passe en λc = 2,5 mm sur 12,5 mm : le palpeur doit donc disposer d'une longueur utile suffisante, plus les longueurs d'approche du filtre.
Par défaut, la mesure se fait dans la direction qui donne les valeurs les plus élevées, c'est-à-dire perpendiculairement aux stries d'usinage, et à l'endroit où l'on s'attend aux valeurs critiques lorsque s'applique la règle du maximum (ISO 21920-3, tableau 1).
Plans en micro-pouces
Les plans d'origine américaine expriment souvent la rugosité en µin (micro-pouces). Comme 1 pouce = 25,4 mm, 1 µm ≈ 39,37 µin : Ra 3,2 µm ≈ 126 µin, Ra 1,6 µm ≈ 63 µin, Ra 0,8 µm ≈ 31,5 µin. D'où les valeurs 125, 63 et 32 qu'on lit sur ces plans.
Côté atelier, tenir un Ra 0,8 en tournage demande un réglage de finition soigné, là où un Ra 3,2 s'obtient plus facilement. Le choix de la valeur sur le plan a donc un coût direct en temps de cycle. Les bases de lecture de plan et de contrôle sont reprises dans la formation en ligne d'usineur (tournage, fraisage, CN).
4. Valeurs de Ra par procédé : les ordres de grandeur
Chaque procédé laisse une signature : stries hélicoïdales en tournage, traces d'outil en fraisage, rayures fines et croisées en rectification. Les fourchettes ci-dessous sont celles du guide pédagogique Exploring Surface Texture de Taylor Hobson (figure 8), un fabricant d'instruments de mesure de rugosité.
Ce sont des ordres de grandeur « obtenables », pas des garanties : la valeur réelle dépend de la matière, de l'outil, de son usure, des conditions de coupe et de la rigidité de la machine.
| Procédé | Ra obtenable (µm) |
|---|---|
| Rabotage, mortaisage | 0,8 à 25 |
| Perçage | 1,6 à 6,3 |
| Fraisage | 0,8 à 6,3 |
| Tournage, alésage à l'outil | 0,2 à 6,3 |
| Étirage (tréfilage) | 0,8 à 3,2 |
| Extrusion | environ 0,6 à 3,2 |
| Rectification | environ 0,03 à 1,6 |
| Pierrage (honing) | environ 0,05 à 0,8 |
| Polissage | moins de 0,01 à 0,4 |
| Rodage (lapping) | environ 0,015 à 0,4 |
| Superfinition | moins de 0,01 à 0,2 |
Lecture des barres de la figure 8 de Taylor Hobson, Exploring Surface Texture (7e éd., 2011). Les bornes notées « environ » tombent entre deux graduations de l'abaque ; la graduation « 3.3 » de la figure est lue 3,2. La fonderie, le forgeage et l'électroérosion ne figurent pas dans cette source.
Deux lectures utiles. D'abord, les fourchettes se chevauchent largement : un tournage de finition bien mené peut descendre au niveau d'une rectification courante. Ensuite, sous Ra 0,2 environ, on sort du domaine de la coupe classique pour entrer dans celui des procédés abrasifs de finition.
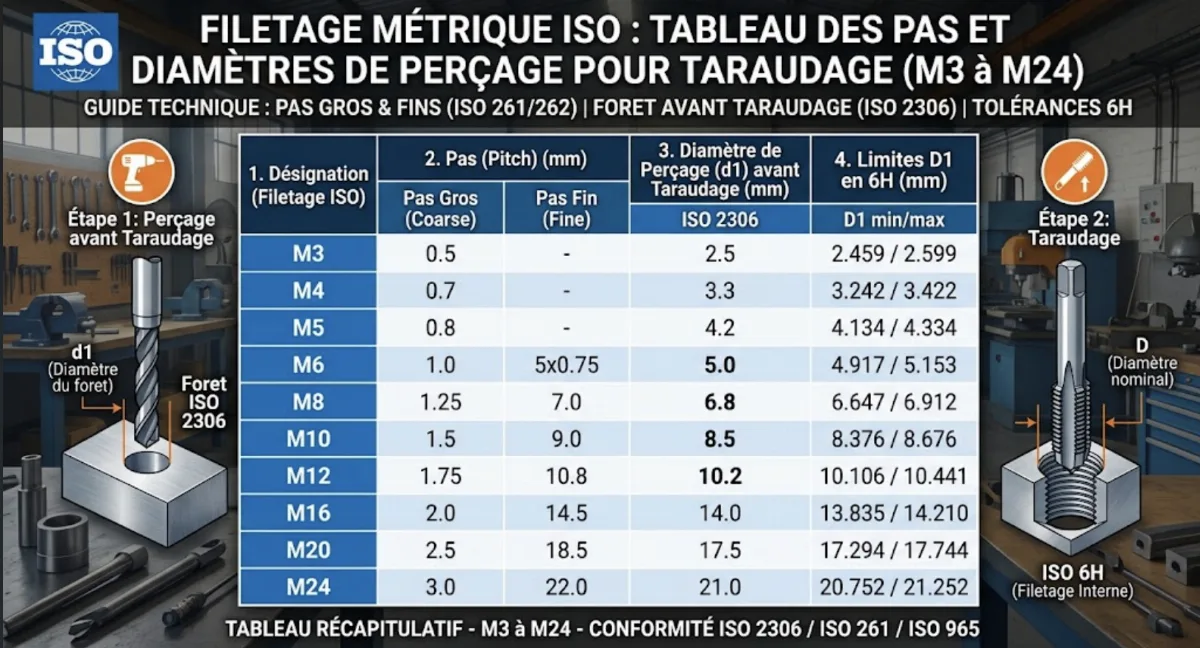
Un trou simplement percé se situe entre 1,6 et 6,3 µm selon cette source. C'est suffisant pour un avant-trou de taraudage, dont le diamètre se choisit dans le tableau des diamètres de perçage pour taraudage métrique, mais pas pour une portée de roulement.
5. Estimer la rugosité théorique d'une passe de tournage
En tournage, la pointe de l'outil a un rayon de bec rε et avance de f millimètres par tour. Elle laisse une succession d'arcs de cercle. La hauteur de ces crêtes se calcule par simple géométrie, en supposant un outil parfait et sans vibration.
Rt théorique (µm) ≈ 125 × f² / rε
Ra théorique (µm) ≈ 32 × f² / rε
f en mm/tr, rε en mm. La première formule est la hauteur de crête f² / (8 rε), convertie en micromètres. La seconde s'en déduit pour un profil en arcs de cercle (Ra ≈ 0,257 × Rt).
Ces formules donnent un plancher théorique. La valeur mesurée s'en écarte avec l'usure de l'outil, les vibrations, l'arête rapportée ou le comportement de la matière. Elles restent utiles pour vérifier qu'un couple avance / rayon peut, au mieux, tenir la valeur du plan.
Mini-calculateur
Exemple : avec f = 0,2 mm/tr et rε = 0,8 mm, on obtient environ Rt 6,3 µm et Ra 1,6 µm théoriques. Diviser l'avance par deux divise la rugosité théorique par quatre, puisque f est au carré.
Le levier le plus efficace est donc l'avance, devant le rayon de bec. Mais l'avance fixe aussi le temps de cycle, et le rayon de bec la tenue aux efforts de coupe : c'est un compromis.
Pour fixer la vitesse de coupe, la rotation et l'avance de la passe : calculateur de paramètres de coupe en usinage.
6. Plans anciens et ISO 21920 : les pièges de la transition
La série ISO 21920, publiée fin 2021, a remplacé trois textes : l'ISO 1302 (indication sur les dessins) par la partie 1, l'ISO 4287 (définitions et paramètres) par la partie 2, l'ISO 4288 (règles et procédures de mesure) par la partie 3.
Un plan s'interprète selon les normes qu'il cite ou celles en vigueur à sa date. Un plan de 2015 qui porte « Ra 1,6 » reste soumis, sauf accord contraire, à l'ISO 1302 et à l'ISO 4288. Avant de mesurer, on repère donc la date du plan et sa référence normative.
| Point | ISO 1302 / 4287 / 4288 | ISO 21920-1 / -2 / -3 |
|---|---|---|
| Règle d'acceptation par défaut | Règle des 16 % (« max » à ajouter pour la règle du maximum) | Règle du maximum (« T16 % » à écrire pour la règle des 16 %) |
| Calcul des paramètres | Sur chaque longueur de base, puis moyenne | Une fois sur la longueur d'évaluation, sauf Rz, Rp, Rv (par section, puis moyenne) |
| Vocabulaire | Longueur de base | Longueur de section |
| Choix du filtre par défaut | Distinction profils périodiques / non périodiques | Plus de distinction : le défaut découle de l'indication du plan |
| Défauts de surface | Non pris en compte pour placer les profils mesurés | Font partie de la surface spécifiée : pris en compte par défaut |
Le cas du Rz : le filtre par défaut peut changer
Pour Ra, les plages de choix du filtre recommandées par l'ISO 4288 (profils non périodiques) sont les mêmes que celles de l'ISO 21920-3. Pour Rz, elles ont bougé. Selon l'ISO 4288:1996, un Rz entre 10 et 50 µm (profil non périodique) se mesurait avec λc = 2,5 mm. Selon l'ISO 21920-3, la classe Sc3 (λc = 0,8 mm) couvre les limites de Rz de 0,8 à 16 µm.
Conséquence : un plan récent portant Rz 12,5 se mesure par défaut avec λc = 0,8 mm, là où l'ancienne règle aurait conduit à 2,5 mm. Deux laboratoires qui n'appliquent pas la même norme ne mesurent pas le même mesurande et peuvent trouver des valeurs différentes sur la même pièce.
Dans tous les cas, le rapport de mesure gagne à indiquer la norme appliquée, le filtre et la longueur d'évaluation. Et comme toute mesure, une valeur de rugosité porte une incertitude : les bases de son évaluation sont détaillées dans l'article sur le calcul d'incertitudes de mesure selon le GUM.
Pour vérifier l'aptitude d'un moyen de mesure face à une tolérance : calculateur d'aptitude et d'incertitude en métrologie industrielle.
Conclusion : une valeur, un paramètre, une norme
Lire un état de surface, c'est répondre à trois questions : quel paramètre (Ra, Rz ou Rt), quelle valeur en micromètres, et selon quelle norme. La troisième est la plus souvent oubliée, alors que le passage à l'ISO 21920 a changé la règle d'acceptation et, pour Rz, le filtre par défaut.
Les fourchettes par procédé aident à choisir une gamme de fabrication réaliste face à une exigence ; la formule géométrique du tournage donne un plancher théorique. Mais seule une mesure faite avec les réglages du plan permet de prononcer une conformité. En cas de doute sur une spécification ancienne, il est recommandé de convenir de la règle de mesure avec le client avant le contrôle.