Une bride est l'assemblage démontable d'une tuyauterie : deux faces serrées par des boulons, un joint entre les deux. Derrière cette simplicité se cachent deux systèmes de normes qui ne se mélangent pas.
D'un côté, les brides européennes désignées par un PN (PN 16, PN 40…) selon la norme EN 1092-1. De l'autre, les brides américaines désignées par une classe (150, 300, 600…) selon l'ASME B16.5.
Ni le PN ni la classe ne sont une pression de service. Les deux renvoient à des tableaux pression-température qui dépendent du matériau.
Ce guide explique ces deux désignations, les types de brides (à collerette, plates, à emboîter, tournantes, pleines), les faces d'étanchéité et la lecture du marquage frappé sur la couronne.
1. Deux systèmes : brides PN (EN 1092-1) et brides à classe (ASME B16.5)
En Europe, les brides circulaires en acier sont définies par la norme EN 1092-1:2018. Elle couvre les désignations de PN 2,5 à PN 400 et les diamètres nominaux de DN 10 à DN 4000, en cotes métriques.
Dans l'industrie pétrolière, chimique et dans les projets d'ingénierie internationaux domine la norme américaine ASME B16.5, qui couvre les classes 150 à 2500 et les tailles NPS ½ à NPS 24 (NPS 12 au maximum en classe 2500). Ses perçages sont exprimés en pouces.
| Critère | EN 1092-1 | ASME B16.5 |
|---|---|---|
| Désignation de pression | PN 2,5 · 6 · 10 · 16 · 25 · 40 · 63 · 100 · 160 · 250 · 320 · 400 | Class 150 · 300 · 400 · 600 · 900 · 1500 · 2500 |
| Désignation de taille | DN (diamètre nominal) | NPS (Nominal Pipe Size, en pouces) |
| Types | Numéros : 01, 02, 04, 05, 11, 12, 13, 21 et collerettes 32 à 37 | Noms : welding neck, slip-on, socket welding, threaded, lapped, blind |
| Faces | Types A à H (B1, B2 pour la face surélevée) | Raised face, flat face, ring joint, emboîtements |
| Matériaux | Nuances EN (P245GH, P265GH…) | Spécifications ASTM (A105, A182…) |
Les deux systèmes ne sont pas interchangeables : diamètres de perçage, entraxes et épaisseurs diffèrent. L'avant-propos de l'EN 1092-1 le souligne : la norme européenne ne contient que des brides PN, les brides d'origine ASME relevant d'une autre série de normes européennes, l'EN 1759.
Le choix entre les deux systèmes est fixé par la spécification de tuyauterie du projet (la « classe de tuyauterie »). Les composants d'une ligne, des brides aux vannes, s'y conforment, comme le présente le chapitre de formation sur les composants d'une tuyauterie (coudes, tés, brides, joints, vannes).
2. PN et classe ne sont pas des pressions
L'EN 1092-1 reprend la définition de l'EN 1333 : le PN est une « désignation alphanumérique » de référence. Le nombre qui suit les lettres PN ne représente pas une valeur mesurable et ne doit pas servir au calcul, sauf disposition contraire de la norme du composant.
La pression maximale admissible dépend du PN, mais aussi du matériau, de la conception du composant et de la température. Une bride PN 40 n'admet donc pas 40 bar dans toutes les conditions.
Il en va de même pour la classe ASME. La norme B16.5 publie, pour chaque groupe de matériaux, un tableau de pressions de service selon la température. Le graphique ci-dessous en reprend deux colonnes pour les aciers au carbone du groupe 1.1 (forgé A105, moulé A216 WCB).
Pressions de service en bar, matériaux du groupe 1.1 (A105, A216 WCB, A350 LF2…). ASME B16.5-2017, tableau 2-1.1. Valeurs à reprendre dans l'édition contractuelle du projet.
Une bride classe 150 en A105 admet 19,6 bar jusqu'à 38 °C, mais seulement 10,2 bar à 300 °C et 2,8 bar à 500 °C. En classe 300, on passe de 51,1 bar à 39,8 bar puis 11,8 bar aux mêmes températures.
Deux règles de la norme complètent la lecture. Dans un assemblage de deux brides de tenues différentes, la tenue du joint est la plus faible des deux. Et en dessous de −29 °C, la pression admissible ne peut dépasser celle donnée pour −29 °C.
3. Les types de brides : WN, SO, plates, tournantes, pleines
L'EN 1092-1 désigne les types par un numéro, l'ASME B16.5 par un nom. Les abréviations anglaises (WN, SO, SW, LJ) sont pourtant utilisées dans les deux mondes.
Le tableau rapproche les deux vocabulaires. Les équivalences portent sur la forme, pas sur les cotes.
| Type EN 1092-1 | Nom français | Équivalent de forme ASME |
|---|---|---|
| 11 | Bride à collerette à souder bout à bout | Welding neck (WN) |
| 12 | Bride à emboîter à souder, avec collerette | Slip-on (SO) |
| 01 | Bride plate à souder | Pas d'équivalent dans la B16.5 |
| 13 | Bride taraudée avec collerette | Threaded |
| 02 / 04 | Bride tournante (libre) sur collet ou collerette (types 32 à 37) | Lapped (lap joint) |
| 05 | Bride pleine | Blind |
| 21 | Bride intégrale (venue avec l'équipement) | — |
| — | Bride à emboîtement soudé | Socket welding (SW) |
Collerette (WN, type 11)
Soudée bout à bout sur le tube, elle transmet progressivement les efforts par sa collerette conique. C'est elle qui sert de référence de calcul : dans l'EN 1092-1, les types 12 et 13 ont été ajustés sur les résultats du type 11. Son alésage doit correspondre à l'épaisseur du tube.
Plate et à emboîter (01, 12, SO)
Enfilées sur le tube puis soudées, elles sont plus simples à positionner. La bride plate (type 01), découpée dans une tôle, est propre au système européen : l'ASME B16.5 réserve les matériaux en tôle aux brides pleines et aux brides de réduction sans collerette.
La bride tournante (types 02 et 04) n'est pas soudée : elle tourne librement autour d'un collet soudé sur le tube, ce qui facilite l'alignement des trous de boulons. Les collets emboutis ou à souder des types 35 à 37 sont d'ailleurs réservés par la norme aux aciers austénitiques et austéno-ferritiques, c'est-à-dire aux inox.
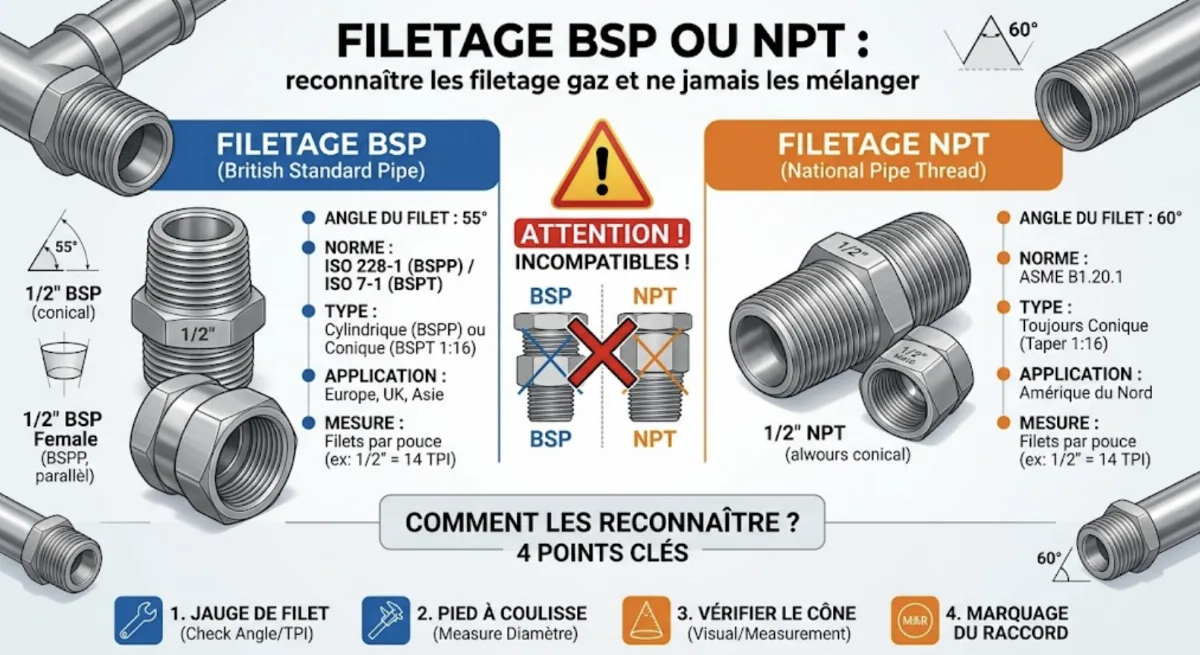
La bride taraudée (type 13) est désignée avec son type de filetage, Rp (cylindrique) ou Rc (conique) : la question rejoint celle des filetages BSP et NPT à ne jamais mélanger.
4. Les faces d'étanchéité : RF, FF, RTJ, types A à H
La face d'étanchéité (ou portée de joint) est la zone usinée sur laquelle s'appuie le joint. Deux brides assemblées doivent avoir des faces compatibles, sous peine de fuite ou de bride déformée au serrage.
L'EN 1092-1 définit huit types de faces, désignés par une lettre.
| Type EN | Face | Remarques |
|---|---|---|
| A | Face plate | Équivalent du flat face (FF) |
| B | Face surélevée (B1, B2) | B1 est la face standard pour tous les PN ; B2 sur accord entre acheteur et fabricant |
| C / D | Languette / rainure | S'assemblent par paire |
| E / F | Emboîtement mâle / femelle | S'assemblent par paire |
| G / H | Emboîtement / gorge pour joint torique | Uniquement de PN 10 à PN 40 |
Les faces C à H ne sont pas utilisées en PN 2,5 et PN 6. La face surélevée B1, la plus courante, est usinée avec une rugosité définie par la norme pour assurer la tenue du joint plat.
Côté ASME B16.5, la face surélevée (raised face, RF) des classes 150 et 300 a une hauteur de 2 mm ; celle des classes 400 à 2500 mesure 7 mm. Cette hauteur s'ajoute à l'épaisseur minimale de la bride.
Pour les hautes pressions, la face à joint annulaire (ring type joint, RTJ) reçoit un anneau métallique logé dans une gorge. La norme impose de frapper sur la périphérie de la bride la lettre R suivie du numéro de gorge, par exemple R45.
5. Lire le marquage d'une bride
Le marquage, frappé sur la couronne extérieure, assure la traçabilité de la bride. Il permet de vérifier à la réception, puis au montage, que la pièce correspond à la spécification.
Les deux normes listent les mentions attendues.
EN 1092-1 (§ 5.10)
XXX/EN 1092-1/11/DN 150/PN 40/P265GH/A2345- Nom ou marque du fabricant (XXX)
- Numéro de la norme et numéro du type
- DN et désignation PN
- Épaisseur S si elle diffère de la norme
- Nuance du matériau
- Numéro de coulée ou code de traçabilité, si un certificat est exigé
ASME B16.5 (§ 4.2)
XXX A105 150 B16.5 NPS 6- Nom ou marque du fabricant
- Spécification ASTM et nuance (numéro de coulée en plus pour les pièces moulées)
- Classe : 150, 300, 400, 600, 900, 1500 ou 2500
- « B16 » ou « B16.5 », de préférence près de la classe
- Taille NPS
- R + numéro de gorge pour une bride à joint annulaire
Deux subtilités européennes : une bride peut être marquée d'un PN inférieur quand les dimensions sont identiques, et une pièce trop petite peut se contenter d'un marquage réduit (fabricant, « EN », PN, matériau, traçabilité). Sur commande, l'acheteur peut exiger un certificat de contrôle EN 10204 (2.1, 3.1 ou 3.2) selon la catégorie de l'équipement sous pression.
La désignation complète d'une bride EN, utilisée sur les bons de commande, suit l'ordre de la norme. Le décodeur ci-dessous la découpe élément par élément.
Décoder une désignation EN 1092-1
Une bride correctement marquée ne suffit pas : la ligne doit être montée, boulonnée et éprouvée selon le code de construction applicable. Ces étapes relèvent du métier de tuyauteur industriel et, à l'échelle d'un chantier, de la supervision de tuyauterie (piping).
Conclusion : un langage commun, deux dialectes
Brides PN et brides à classe répondent au même besoin avec deux systèmes cohérents mais incompatibles. Dans les deux cas, la désignation de pression n'est qu'une étiquette de famille : la tenue réelle se lit dans un tableau pression-température, pour un matériau donné.
Les bonnes pratiques de chantier convergent vers trois vérifications avant montage : même système et même désignation de pression, faces compatibles, marquage conforme à la spécification de tuyauterie et au certificat matière.