Un acier HLE (Haute Limite Élastique) permet d'alléger une grue, une remorque ou une charpente de pont à résistance égale.
Ce gain se paie au poste de soudage : plus la limite d'élasticité monte, plus la fenêtre de soudabilité se referme.
Il faut assez de chaleur pour éviter la fissuration à froid par l'hydrogène, mais pas trop, sous peine de ruiner la ténacité et la résistance de la zone affectée thermiquement (ZAT).
Ce guide présente les familles d'aciers HLE et leurs normes (EN 10025-4, EN 10025-6, EN 10149-2), le rôle du carbone équivalent, la maîtrise de l'énergie de soudage et du temps t8/5, le choix du métal d'apport et les exigences de qualification.
1. Qu'est-ce qu'un acier HLE ? Familles et normes
L'expression « acier HLE » n'est pas une catégorie normative. Elle désigne, dans l'usage industriel français, les aciers de construction soudables dont la limite d'élasticité minimale dépasse celle des nuances courantes S235 et S355, typiquement à partir de S420 / S460 et jusqu'à S960.
Ces aciers ne forment pas une famille homogène. Leur comportement au soudage dépend d'abord de leur voie d'élaboration, qui se lit dans le suffixe de la désignation : N (normalisé), M ou MC (laminage thermomécanique), Q (trempé et revenu).
Le guide de l'AFGC consacré aux aciers HLE (octobre 2012) le résume ainsi : le domaine de soudabilité « se réduit progressivement » quand on passe du S460M au S690Q.
| Norme produit | Voie d'élaboration | Exemples de nuances | Usages typiques |
|---|---|---|---|
| EN 10025-3 | Normalisé / laminage normalisant (N, NL) | S420N, S460N | Charpente, appareils de levage |
| EN 10025-4 | Laminage thermomécanique (M, ML) | S420M, S460M, S460ML | Ponts, bâtiment, offshore |
| EN 10025-6 | Trempé et revenu (Q, QL, QL1) | S460 à S960 (S690QL, S960QL…) | Grues, engins, flèches, structures très sollicitées |
| EN 10149-2 | Produits plats laminés thermomécaniquement pour formage à froid (MC) | S315MC à S960MC | Châssis, remorques, pièces pliées |
Dans la norme EN 10025-6, les lettres qui suivent le Q renvoient à la température de l'essai de flexion par choc : Q à −20 °C, QL à −40 °C, QL1 à −60 °C. Pour un soudeur, la conséquence est directe : la zone fondue et la ZAT devront conserver une résilience compatible avec cette exigence.
Reste à comprendre pourquoi deux tôles de même nuance peuvent exiger des conditions de soudage très différentes : c'est la question du carbone équivalent.
2. Soudabilité : ce que disent le CEV et le CET
Le carbone équivalent traduit l'aptitude d'un acier à former, en refroidissant, des structures dures et fragiles (martensite) dans la ZAT. Plus il est élevé, plus l'acier est trempant et plus le risque de fissuration à froid augmente.
La série EN 10025 plafonne le CEV, calculé selon la formule de l'Institut international de la soudure (IIW), sur l'analyse de coulée exprimée en % massique.
Le guide AFGC relève que le CEV n'est pas le seul indicateur pertinent : pour les aciers trempés-revenus de l'EN 10025-6, dont le CEV peut dépasser 0,80 %, le CET utilisé par la méthode B de l'EN 1011-2, ou le Pcm pour les aciers à bas carbone, décrivent mieux le risque.
L'écart entre nuances se lit dans les plafonds garantis par la norme. Le tableau ci-dessous reprend quelques valeurs de l'édition de l'EN 10025 citée par le guide AFGC.
| Nuance | CEV max, faible épaisseur | CEV max, forte épaisseur |
|---|---|---|
| S460M (EN 10025-4) | 0,45 % (≤ 16 mm) | 0,48 % (> 63 à 150 mm) |
| S460N (EN 10025-3) | 0,53 % (≤ 30 mm) | 0,55 % (> 100 à 250 mm) |
| S460Q (EN 10025-6) | 0,47 % (≤ 50 mm) | 0,50 % (> 100 à 150 mm) |
| S690Q (EN 10025-6) | 0,65 % (≤ 50 mm) | 0,83 % (> 100 à 150 mm) |
Valeurs reprises du tableau 3.1 du guide AFGC (2012). Les éditions ultérieures des normes peuvent les avoir modifiées : se référer à l'édition applicable au marché.
Deux enseignements pratiques en découlent. D'abord, le laminage thermomécanique obtient 460 MPa avec une chimie plus légère que la voie normalisée : selon l'AFGC, un S460M peut souvent être soudé sans préchauffage, alors qu'un S460N en demande un de l'ordre de 100 °C.
Ensuite, pour un même S690Q, le guide cite deux fournitures dont le CEV valait respectivement 0,41 % et 0,68 % : la première se contentait d'un préchauffage modéré, la seconde imposait un post-chauffage. Plus la tôle est épaisse, plus l'aciériste doit charger l'analyse pour tenir les caractéristiques, et plus les précautions se durcissent.
Le carbone équivalent mesure une sensibilité. Il reste à neutraliser les deux autres ingrédients de la fissuration à froid : l'hydrogène et les contraintes.
3. Fissuration à froid : hydrogène, préchauffage, post-chauffage
La fissuration à froid naît de trois facteurs réunis : une microstructure sensible, de l'hydrogène diffusible dans le joint et des contraintes liées au bridage. Elle peut apparaître plusieurs heures après la fin du soudage, d'où l'intérêt de différer certains contrôles.
Sur les HLE, le risque ne se limite pas à la ZAT. Les métaux d'apport à haute résistance sont eux-mêmes chargés en éléments d'alliage : pour le S690Q, l'AFGC observe des sensibilités voisines en ZAT et en zone fondue, avec des fissures transversales possibles dans les soudures multipasses épaisses, en particulier sous flux.
Les mécanismes et les règles générales de préchauffage sont détaillés dans notre dossier préchauffage et post-chauffage en soudage. Voici ce qui change pour un acier HLE.
Hydrogène bas ou très bas
Produits d'apport ≤ 5 ml/100 g de métal déposé (symbole H5, mesure selon ISO 3690). Électrodes basiques et flux étuvés selon les indications du fabricant.
Préchauffage mesuré
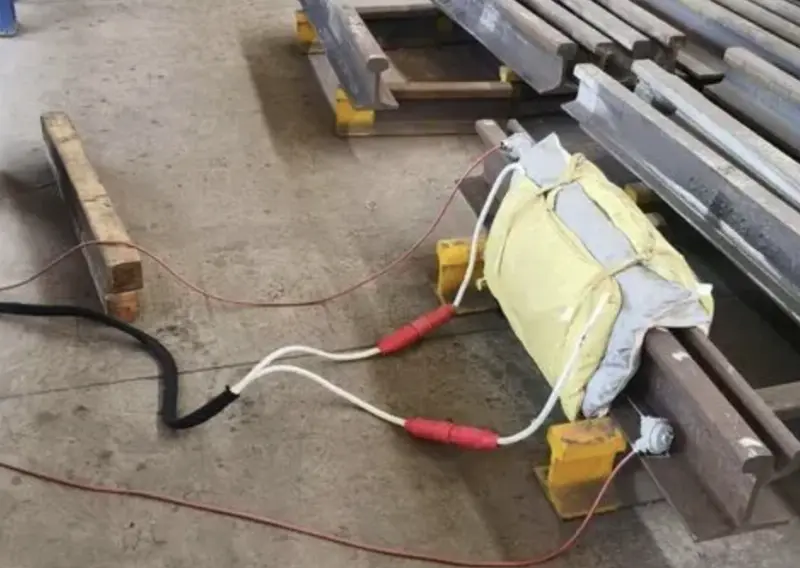
Déterminé par l'épaisseur combinée, le carbone équivalent, l'hydrogène et l'énergie de soudage, puis vérifié au thermomètre de contact ou au crayon thermique.
Post-chauffage si nécessaire
Maintien à chaud juste après soudage, avant refroidissement, pour laisser l'hydrogène diffuser hors du joint.
Les données publiées pour une fourniture de S690 dont la soudabilité a été optimisée illustrent le poids de l'hydrogène. Pour la même épaisseur, passer d'un apport à 5 ml/100 g à un apport à 2 ml/100 g abaisse la température minimale de préchauffage.
Température minimale de préchauffage (°C) recommandée par un aciériste pour sa fourniture de S690 : HD 5 ml/100 g avec E = 15 kJ/cm, HD 2 ml/100 g avec E = 10 kJ/cm. Source : AFGC 2012, tableaux 3.31 et 3.32. Valeurs propres à cette fourniture, non transposables.
Sur les fortes épaisseurs, le préchauffage ne suffit plus. Le guide AFGC reproduit la pratique d'un sidérurgiste : préchauffage de 150 à 180 °C plus post-chauffage au-delà de 50 mm, ce post-chauffage consistant en un maintien de 2 à 4 h entre 200 et 300 °C avant refroidissement.
Il rappelle aussi que la méthode B de l'EN 1011-2 recommande un post-chauffage de 2 h à 250 °C pour les aciers de limite d'élasticité supérieure à 460 MPa et d'épaisseur supérieure à 30 mm soudés sous flux.
Préchauffer protège contre l'hydrogène. Mais chaque degré et chaque kilojoule ajoutés ralentissent le refroidissement, ce qui a un coût pour la ténacité : c'est l'autre borne de la fenêtre.
4. La fenêtre d'énergie de soudage et le temps t8/5
L'indicateur qui résume le cycle thermique est le t8/5 : le temps mis par le joint pour refroidir de 800 °C à 500 °C. Il s'allonge quand l'énergie de soudage, le préchauffage ou la température entre passes augmentent, et se raccourcit quand l'épaisseur augmente.
Un t8/5 trop court favorise la martensite et la fissuration à froid. Un t8/5 trop long provoque grossissement du grain et remise en solution ou coalescence des précipités : la ZAT perd en ténacité et, sur les trempés-revenus, peut s'adoucir sous la limite d'élasticité du métal de base.
L'énergie de soudage se calcule à partir des paramètres électriques et de la vitesse d'avance, corrigés d'un rendement thermique propre au procédé (EN 1011-1).
| Procédé (EN ISO 4063) | Rendement thermique k |
|---|---|
| 111 — électrode enrobée | 0,8 |
| 121 — arc submergé fil | 1,0 |
| 135 / 136 — MAG fil plein / fil fourré | 0,8 |
| 141 — TIG | 0,6 |
Pour un S690Q, le guide AFGC cite les recommandations d'un aciériste : travailler entre 10 et 21 kJ/cm en 20 mm et entre 10 et 25 kJ/cm au-delà de 25 mm (soit 1,0 à 2,5 kJ/mm), avec préchauffage et entre passes de l'ordre de 100 à 150 °C, sans dépasser 220 °C de température de travail.
La même source indique qu'un t8/5 inférieur à 15 secondes devrait préserver les propriétés de la plupart des produits d'apport. À l'inverse, un S460ML optimisé tolère des t8/5 allant jusqu'à 35 s tout en conservant une bonne ténacité en ZAT.
Borne basse : éviter la trempe
- Énergie de soudage minimale et préchauffage suffisants
- Pas de cordon trop court ni de pointage « à froid »
- Température entre passes minimale respectée
Borne haute : préserver la ZAT
- Énergie maximale plafonnée, cordons tirés plutôt que larges balayages
- Température entre passes maximale mesurée à chaque passe
- Pas de préchauffage « généreux » par précaution
Une fois la fenêtre thermique posée, le choix du métal d'apport et les opérations annexes (coupage, redressage, réparations) peuvent encore la faire sortir de ses bornes.
5. Métal d'apport, coupage, chaudes de retrait et réparations
Métal d'apport : iso-résistant ou sous-résistant
En soudure bout à bout, le métal d'apport est en principe choisi pour donner en zone fondue des caractéristiques de traction et de résilience équivalentes à celles du métal de base (« matching »). Les consommables dédiés relèvent de normes spécifiques : EN ISO 18275 (électrodes enrobées), EN ISO 16834 (fils pour soudage sous gaz), EN ISO 18276 (fils fourrés), EN ISO 26304 (arc submergé).
En soudure d'angle, un apport de résistance inférieure (« undermatching ») est possible si la hauteur de gorge est augmentée en conséquence. Il réduit la dureté et la sensibilité de la zone fondue à la fissuration. En assemblage hétérogène S460 sur S690Q, l'AFGC préconise un apport adapté au S460, mais des conditions thermiques dictées par le S690Q, le plus exigeant.
Coupage thermique et chaudes de retrait
Oxycoupage, plasma et laser créent eux aussi une zone affectée. Sur S690Q, le guide AFGC signale une dureté maximale voisine de 450 HV10 en rive de coupe. Plasma et laser se pratiquent sans préchauffage ; l'oxycoupage demande un préchauffage croissant avec l'épaisseur.
| Opération (S690Q) | Repère publié |
|---|---|
| Oxycoupage : préchauffage | 25 °C (< 20 mm) · 50 °C (< 50 mm) · 100 °C (< 100 mm) · 150 °C (> 100 mm) |
| Chaude de retrait triangulaire (toute la section chauffée) | 600 à 650 °C maximum |
| Chaude de retrait en ligne (peau seule, cycle rapide) | Jusqu'à 800 °C tolérés |
Source : AFGC 2012, tableau 3.33 et § 3-1-3-6. Pour le S460M, le même guide admet des chaudes plus chaudes (900 °C en ligne, 700 °C ponctuelles, 650 °C triangulaires).
Réparations : le cas le plus sévère
Une réparation cumule les facteurs défavorables : bridage maximal par la structure environnante, cordons courts qui n'atteignent pas le régime thermique établi, et souvent électrode enrobée à énergie limitée là où le joint d'origine avait été réalisé en automatique.
Le t8/5 d'une réparation risque donc d'être plus court que celui du joint initial. L'AFGC recommande des conditions de préchauffage et, le cas échéant, de post-chauffage déterminées par des essais réalisés sous fort bridage, avec des apports à très bas hydrogène.
Toutes ces précautions n'ont de valeur que si elles sont écrites dans un mode opératoire qualifié, appliqué par des soudeurs qualifiés et contrôlé.
6. Qualification, exécution et protection du soudeur
Pour la qualification des modes opératoires, l'ISO/TR 15608 range les aciers en groupes. Les aciers à grains fins traités thermomécaniquement de limite d'élasticité supérieure à 360 MPa forment le groupe 2 ; les aciers trempés-revenus et durcis par précipitation, hors inoxydables, de même seuil, le groupe 3 (3.1 jusqu'à 690 MPa, 3.2 au-delà).
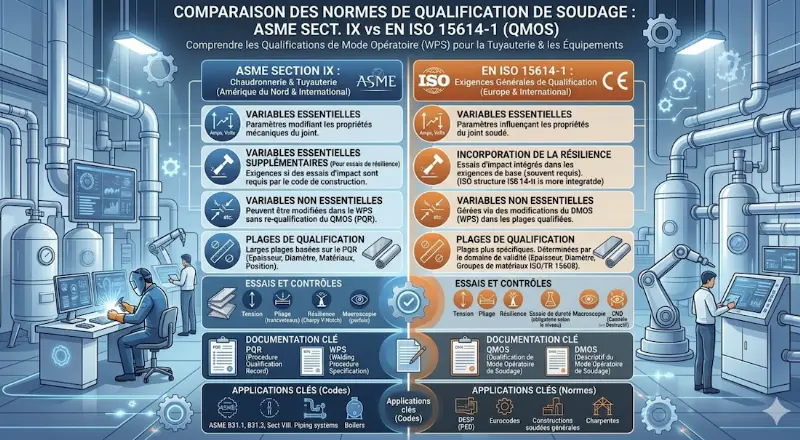
La norme NF EN ISO 15614-1 encadre ensuite l'essai de qualification (QMOS). Deux de ses règles pèsent directement sur la fenêtre d'énergie des HLE.
- Exigences de résilience : l'énergie de soudage qualifiée ne peut dépasser de plus de 25 % celle de l'essai.
- Exigences de dureté : l'énergie qualifiée ne peut être inférieure de plus de 25 % à celle de l'essai.
- Dureté maximale sur joint non traité thermiquement : 380 HV10 pour les groupes 1 et 2, 450 HV10 pour le groupe 3.
La différence entre DMOS et QMOS est détaillée dans notre article QMOS et DMOS en soudure, et la comparaison avec le code américain dans ASME IX vs EN ISO 15614.
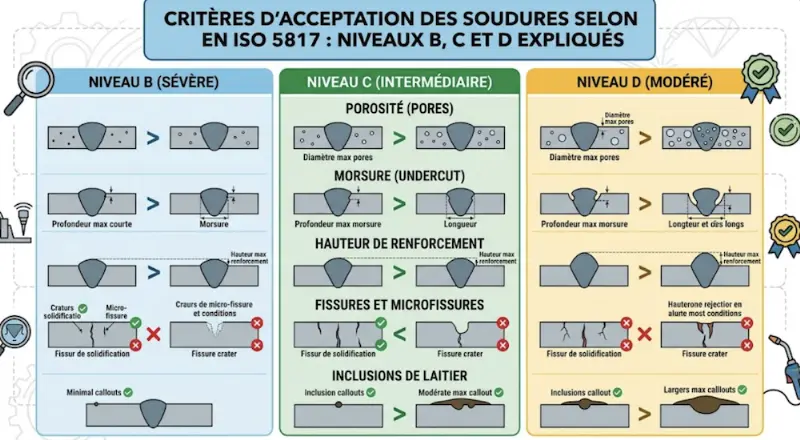
En construction métallique, la NF EN 1090-2:2018 s'applique aux produits laminés à chaud jusqu'à la nuance S700 incluse. Elle peut être utilisée jusqu'à S960 à condition que les conditions d'exécution soient vérifiées au regard de critères de fiabilité. Le niveau de qualité des soudures (critères d'acceptation EN ISO 5817) suit la classe d'exécution.
Fumées de soudage : un risque cancérogène avéré
Depuis 2017, le Centre international de recherche sur le cancer (CIRC, monographie 118) classe les fumées de soudage dans le groupe 1, cancérogène pour l'homme. Selon l'INRS, environ 528 000 salariés y étaient exposés en France d'après l'enquête Sumer 2017.
Un atelier de soudage est un local à pollution spécifique. L'article R4222-10 du Code du travail y plafonne l'empoussièrement à 4 mg/m³ (poussières totales) et 0,9 mg/m³ (alvéolaires) sur 8 heures depuis le 1er juillet 2023. La priorité réglementaire reste le captage au plus près de la source (R4222-12).
Pour les procédés, les EPI et la captation, la formation soudage procédés et sécurité reprend ces points pas à pas. Le quotidien et les qualifications du poste sont décrits dans la fiche métier de soudeur qualifié.
Conclusion : souder un HLE, c'est tenir une fenêtre
Souder un acier HLE ne demande pas de geste exotique. Il faut surtout de la rigueur : lire le certificat matière, choisir un apport à bas hydrogène, préchauffer à la bonne température, puis plafonner l'énergie et la température entre passes pour préserver la ZAT.
Plus la nuance monte, plus cette fenêtre se resserre et plus les données du producteur, les essais de qualification et le suivi des paramètres en production deviennent déterminants. Les valeurs publiées, dans cet article comme ailleurs, restent des repères : seul un mode opératoire qualifié pour la fourniture réelle fait foi.