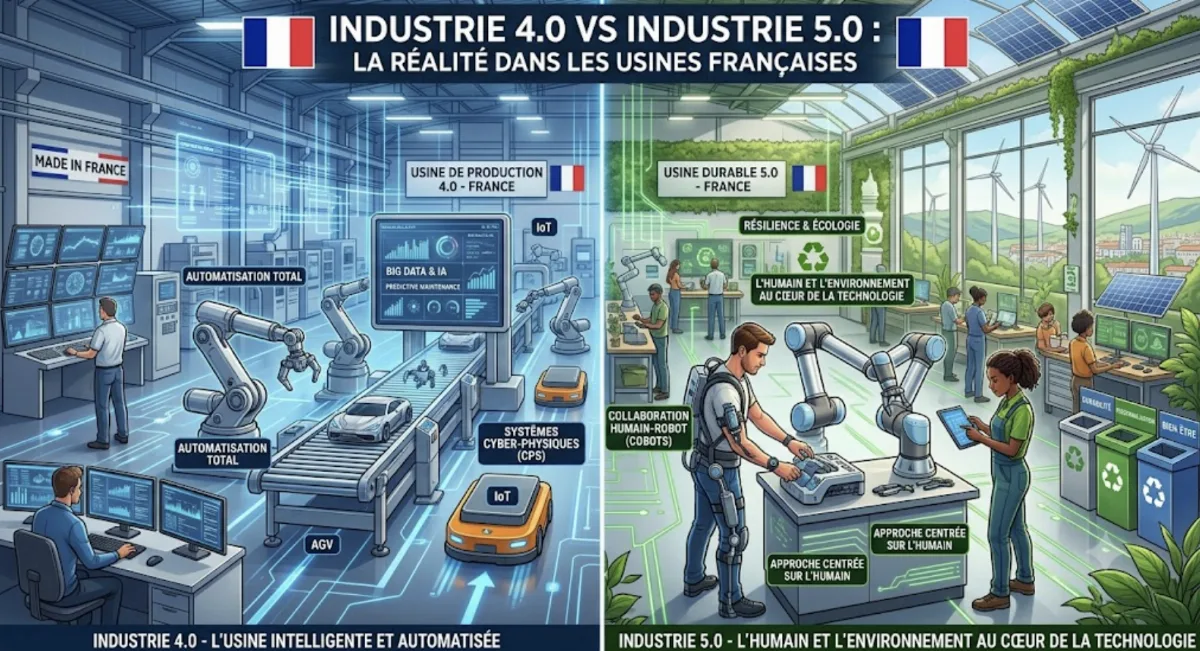
Au-delà de l'automatisation : L’éveil de l’usine cognitive
L'appareil productif mondial traverse une mutation sans précédent. Hier encore, l'enjeu était de numériser les processus (Industrie 4.0) ; aujourd'hui, nous entrons dans l'ère de l'Industrie 5.0. Cette révolution ne se contente plus d'aligner des robots, elle déploie une véritable intelligence décentralisée capable de transformer chaque ligne de production en un organisme vivant et apprenant.
Une trajectoire vers l'autonomie
Pour comprendre la rupture actuelle, il faut observer l'évolution de nos outils. Nous ne sommes plus dans la simple répétition mécanique, mais dans l'adaptation en temps réel. Explorez cette mutation à travers notre module interactif :
L'ère de la répétition
Les robots traditionnels exécutent des séquences préprogrammées. Incapables de s'adapter, ils nécessitent des cages de sécurité strictes, séparant physiquement l'homme de la machine.
L'IA Agentique : Le nouveau système d'exploitation industriel
En 2026, l’industrie franchit une étape historique avec le passage de l’IA générative à l’IA agentique. Contrairement aux modèles qui se contentent de suggérer des analyses, ces systèmes autonomes sont désormais capables de planifier et d'exécuter des processus complets.
Imaginez une ligne de production où des agents IA supervisent les flux, commandent de manière autonome les pièces de rechange et coordonnent les techniciens de maintenance sans intervention humaine constante. Ces architectures restent toutefois émergentes : les déploiements documentés en production portent aujourd'hui sur des périmètres restreints — ordonnancement, réapprovisionnement, planification de maintenance — et non sur le pilotage complet d'une ligne.
Edge AI
Le traitement des données au plus proche de la machine réduit la latence à quelques millisecondes, un impératif pour la sécurité des robots et le contrôle qualité haute fréquence.
5G Industrielle
Une connectivité robuste permettant de gérer des milliers de capteurs par mètre carré, offrant une transparence totale sur l'état de santé de l'usine.
Performance : Le saut quantique
L'intégration de l'IA n'est pas une simple optimisation marginale. Les chiffres démontrent une rupture nette entre l'usine classique et l'usine cognitive.
Optimisation dynamique des cadences et réduction des temps morts.
Identification d'anomalies invisibles à l'œil nu via la vision par ordinateur.
Comparaison des KPIs : Usine Classique vs Usine 4.0/5.0
Le "corps" de l'usine : Quand la machine devient partenaire
Si l'IA constitue le cerveau, la robotique en est les bras et les yeux. Longtemps cantonnés derrière des grillages de protection pour la sécurité des ouvriers, les robots s'émancipent. En 2024, le stock opérationnel mondial a atteint un record de 4 664 000 unités, en hausse de 9 % sur un an (IFR, World Robotics 2025), avec une tendance majeure : la collaboration directe.
L'ère de la Cobotique
Le passage à l'Industrie 5.0 replace l'humain au centre. Découvrez comment ces technologies transforment concrètement le quotidien des lignes de production via notre explorateur.
Robots Collaboratifs (Cobots)
Dotés de capteurs de force sensibles, ils s'arrêtent au moindre contact. Ils libèrent l'humain des tâches pénibles et répétitives (palettisation, vissage de précision) tout en travaillant côte à côte avec l'opérateur.
L'agilité logistique par les AMR
Fini les convoyeurs rigides qui figent l'espace de l'usine. Les Robots Mobiles Autonomes (AMR) révolutionnent les flux internes. Grâce aux technologies de cartographie simultanée (SLAM) et au LiDAR, ces robots naviguent sans trajectoire fixe, évitant les obstacles et les humains en temps réel.
Cette flexibilité permet aux usines de reconfigurer leurs lignes de production en quelques heures plutôt qu'en plusieurs semaines, un avantage crucial dans un marché exigeant une personnalisation de masse.
Navigation SLAM
Cartographie laser pour une autonomie totale sans marquage au sol.
Sécurité Native
Détection d'obstacles à 360° pour une cohabitation sereine avec les employés.
Flux Tendus
Livraison de composants juste-à-temps directement au poste de travail.
La nouvelle frontière : Les robots humanoïdes
L'année 2025 marque une rupture avec l'expérimentation des robots anthropomorphes. Plusieurs constructeurs automobiles ont annoncé des essais de robots humanoïdes sur des tâches de manipulation, dans des environnements conçus pour l'homme.
L'enjeu technique n'y est plus la force ou la vitesse, mais la dextérité fine et la capacité à opérer sur des postes conçus pour des mains humaines, que la robotique classique n'a jamais pu automatiser à un coût raisonnable. Ces déploiements restent au stade du pilote.
L'usine avant l'usine : La révolution du jumeau numérique
Imaginez pouvoir tester chaque boulon, chaque capteur et chaque ligne de code d'une usine entière avant même que la première pierre ne soit posée. Ce n'est plus de la science-fiction, mais la réalité du Jumeau Numérique (Digital Twin). En 2026, cette réplique virtuelle est devenue le centre de pilotage stratégique de l'industrie moderne.
Mise en service virtuelle : L'erreur n'est plus fatale
Le Virtual Commissioning consiste à faire tourner l'intégralité d'une ligne de production numérique avec le code réel des automates. Les résultats sont sans appel :
Le Métavers Industriel : Quand NVIDIA et Siemens redéfinissent l'espace
Au-delà de la simple simulation, nous assistons à l'émergence du Métavers Industriel. Contrairement au métavers grand public, celui-ci repose sur des lois physiques strictes et un photoréalisme absolu. Sur des plateformes comme NVIDIA Omniverse, des ingénieurs basés à Munich, Tokyo et Detroit peuvent collaborer en temps réel sur la même maquette numérique.
Cette collaboration immersive permet d'optimiser les flux logistiques et l'ergonomie des postes de travail bien avant que les machines ne soient installées, garantissant une efficacité maximale dès l'ouverture des vannes.
L'exemple Siemens
Plusieurs constructeurs conçoivent désormais leurs nouveaux sites intégralement dans le virtuel avant la première implantation physique, afin de valider les flux, l'implantation des postes et le code des automates avant tout investissement matériel.
L'usine BMW de Debrecen
La logique est la même pour les lignes existantes : simuler une reconfiguration avant de l'appliquer évite d'immobiliser la production pendant les essais.
La simulation comme levier de durabilité
Le jumeau numérique n'est pas qu'un outil de performance. C'est aussi un allié écologique majeur. En simulant la consommation énergétique et en optimisant les trajectoires de production, les industriels peuvent identifier les postes les plus consommateurs et arbitrer sur les trajectoires ou les cadences avant de modifier l'installation réelle.
L'Humain au cœur de la machine : L'émergence des « New Collars »
Contrairement aux idées reçues, l'automatisation massive ne signe pas la fin du travail humain, mais sa profonde mutation. Les projections des grands cabinets d'étude convergent sur un point : d'ici 2030, la part des tâches manuelles répétitives recule tandis que la demande en compétences technologiques progresse fortement dans l'industrie. Nous voyons apparaître une nouvelle génération d'opérateurs : les « New Collars ».
La révolution des compétences
Le métier d'opérateur s'efface au profit de celui de superviseur de systèmes intelligents. La capacité d'analyse et la résolution de problèmes complexes deviennent les piliers de l'employabilité industrielle.
- Capacité d'analyse de données (Big Data)
- Maintenance préventive des IA
- Compétences sociales et émotionnelles
Les quatre familles de compétences d'une ligne automatisée
Évolution projetée des besoins en main-d'œuvre industrielle.
Cybersécurité : Protéger le système nerveux de l'usine
Avec l'ouverture des usines aux réseaux numériques (convergence IT/OT), la surface d'attaque s'est multipliée. L'industrie manufacturière est, pour la cinquième année consécutive, le secteur le plus visé au monde : elle concentre 27,7 % des incidents traités en 2025 selon l'IBM X-Force Threat Intelligence Index 2026. Un robot collaboratif ou un jumeau numérique mal protégé peut devenir une porte d'entrée pour le sabotage ou l'espionnage industriel.
Directive NIS 2 : Le tournant réglementaire
Cette directive européenne impose des obligations de gestion des risques et de notification d'incidents. En France, son entrée en vigueur est subordonnée à l'achèvement de la transposition — loi et textes d'application — portée par le projet de loi relatif à la résilience des infrastructures critiques. Les sanctions prévues peuvent atteindre 2 % du chiffre d'affaires mondial pour les entités essentielles et 1,4 % pour les entités importantes.
Une course mondiale pour la souveraineté
L'automatisation est devenue un enjeu de puissance. Si l'Asie domine outrageusement (la Chine installe 54 % des robots mondiaux), la France tire son épingle du jeu grâce au plan France 2030, misant sur l'IA éthique et la relocalisation de productions à haute valeur ajoutée.
| Région | Installations 2024 | Stock Opérationnel | Dynamique |
|---|---|---|---|
| Chine | 295 000 unités | 2 027 190 | Leader mondial incontesté |
| Allemagne | 26 982 unités | 821 384 (Europe) | Moteur industriel européen |
| France | 4 900 unités | Plan France 2030 | Focus IA et robotique éthique |
Automatiser une ligne de production : par où commencer
Entre le discours sur l'usine cognitive et la réalité d'un atelier, il y a un écart que tout responsable production connaît. La question concrète n'est presque jamais « faut-il de l'IA ? », mais « quel poste automatiser en premier, et avec quoi ? ». Voici la grille de lecture qui structure les projets réels.
Les quatre niveaux d'automatisation d'une ligne
| Niveau | Ce qui est automatisé | Technologies typiques | Ce qui reste humain |
|---|---|---|---|
| Mécanisation | Le geste physique, sans décision : convoyage, vissage, palettisation | Convoyeurs, vérins, robots à séquence fixe, automates programmables | Réglages, changements de format, contrôle |
| Supervision | La remontée d'information : cadences, arrêts, rebuts | Capteurs, SCADA, MES, terminaux d'atelier | L'interprétation et la décision corrective |
| Contrôle adaptatif | L'ajustement en boucle fermée : correction de paramètres, tri automatique | Vision industrielle, capteurs de force, régulation avancée | La définition des tolérances et l'arbitrage sur les cas limites |
| Autonomie | La planification : ordonnancement, réapprovisionnement, déclenchement de maintenance | Modèles prédictifs, jumeau numérique, agents logiciels | La responsabilité, la sécurité et la gestion de l'imprévu |
L'erreur classique consiste à viser directement le quatrième niveau alors que le deuxième n'est pas en place. Sans données fiables de production, aucun modèle prédictif ne tient : c'est la raison pour laquelle beaucoup de projets d'IA industrielle s'arrêtent au pilote.
Robotiser un poste : les cinq questions à trancher avant de choisir la machine
- Le poste est-il stable ? Un process qui change tous les trimestres se robotise mal. La répétabilité est le premier critère, bien avant la cadence.
- La pièce est-elle préhensible de façon fiable ? C'est là que la plupart des projets butent. Une pièce souple, en vrac ou à géométrie variable impose de la vision, voire du bin picking, ce qui change complètement le budget.
- L'amont et l'aval suivent-ils ? Robotiser un poste déplace le goulot d'étranglement au poste suivant. Le gain se mesure sur la ligne, jamais sur la station isolée.
- Robot industriel ou cobot ? Le robot classique va plus vite et porte plus lourd, mais impose un espace protégé. Le cobot travaille sans barrière au prix d'une cadence réduite : il est pertinent sur les faibles séries et les postes partagés avec un opérateur, pas sur de la grande cadence.
- Qui exploitera l'installation ? Une cellule robotisée sans personne capable de la reprogrammer ou de la redémarrer devient un point d'arrêt permanent. La compétence interne conditionne le retour sur investissement autant que la machine.
Intégrer un robot sur une ligne existante : les contraintes propres au rétrofit
Automatiser une ligne neuve et automatiser une ligne en exploitation sont deux métiers différents. Sur l'existant, cinq contraintes dominent :
- L'interfaçage avec l'automate en place. Un parc hétérogène, avec des générations d'automates différentes, impose souvent une passerelle de protocole avant même de parler de robot.
- La place disponible. L'encombrement d'une cellule protégée est rarement compatible avec une implantation dessinée trente ans plus tôt. C'est un argument fréquent en faveur du cobot ou du robot mobile.
- L'analyse de risque et la remise en conformité. Modifier une ligne existante peut la faire entrer dans le champ d'une nouvelle évaluation de conformité : la question doit être posée en début de projet, pas à la réception.
- L'arrêt de production. Le coût réel d'un rétrofit inclut les jours d'arrêt. C'est précisément ce que la mise en service virtuelle cherche à comprimer, en validant le code automate avant l'immobilisation de la ligne.
- La cybersécurité de la convergence IT/OT. Connecter une machine jusque-là isolée l'expose : la segmentation réseau fait partie du projet d'automatisation, pas d'un chantier séparé.
Pour aller plus loin
Piloter et superviser
Guide complet du SCADA · Le MES en usine · Connecter ses machines (IoT industriel)
Simuler et anticiper
Le jumeau numérique en industrie · Industrie 4.0 vs 5.0 · L'IA dans la planification de production
Robotique et qualité
Vision robotique en contrôle qualité · AGV et AMR : les robots autonomes · IA prédictive en maintenance
Les métiers de la ligne automatisée
Automaticien · Ingénieur automatisme et contrôle-commande · Ingénieur cybersécurité industrielle
Conclusion : Vers une industrie résiliente et durable
La transformation des lignes de production par l'IA et la robotique est un processus irréversible. Mais plus qu'une course à la performance, l'Industrie 5.0 nous offre l'opportunité de réconcilier compétitivité économique et responsabilité humaine et environnementale.
En plaçant l'humain non pas à côté, mais au-dessus de la technologie, les entreprises ne se contentent pas de produire plus : elles construisent des modèles capables de résister aux crises du XXIe siècle.