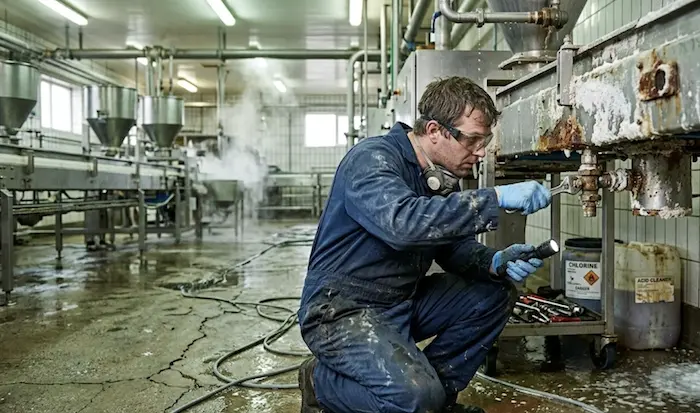
Vue de l'extérieur, une usine agroalimentaire évoque la propreté. Pour l'équipe de maintenance, c'est un milieu parmi les plus agressifs de l'industrie : de l'eau partout, du sel, des produits de nettoyage acides et alcalins utilisés chaque jour, souvent à chaud et sous pression.
À cette agressivité s'ajoute une contrainte que les autres secteurs ne connaissent pas au même degré : chaque intervention peut contaminer le produit. Un boulon perdu, une goutte de graisse non alimentaire ou un joint fissuré deviennent des risques pour la sécurité des aliments.
Ce dossier fait le tour des spécificités de la maintenance industrielle en agroalimentaire : corrosion et choix des matériaux, règles d'hygiène, produits chimiques de maintenance, conception hygiénique et organisation des interventions.
1. La corrosion : l'ennemi numéro un
L'acier inoxydable ne rouille pas parce qu'une couche passive d'oxyde de chrome, très fine, le protège. Tout l'enjeu en agroalimentaire est que cette couche résiste à des conditions qui l'attaquent en permanence : eau stagnante, saumures, acides des produits (vinaigres, jus, produits fermentés) et solutions de nettoyage.
Corrosion par piqûres
Les ions chlorure (Cl⁻) du sel percent localement la couche passive. Il se forme une petite cavité où le milieu s'acidifie et où l'attaque s'auto-entretient. La surface paraît saine alors que la paroi est percée en profondeur.
Corrosion caverneuse
Sous un joint, une bride ou un dépôt, le liquide confiné s'appauvrit en oxygène et la couche passive ne se reforme plus. C'est l'une des raisons pour lesquelles les interstices sont proscrits en conception hygiénique (voir § 6).
Corrosion sous contrainte
L'association de chlorures, d'une température élevée et de contraintes mécaniques (soudures, pièces cintrées, serrage) peut fissurer les inox austénitiques courants. Les tuyauteries et échangeurs chauds sont les plus exposés.
Corrosion galvanique
Deux métaux différents en contact dans un milieu conducteur (eau de lavage) forment une pile : le moins noble se dégrade. Visserie en acier ordinaire sur un bâti inox, raccords en laiton : les assemblages mixtes sont à surveiller.
Une soudure mal traitée est un point de départ fréquent : la zone chauffée perd localement sa résistance. Le décapage et la passivation après soudage sont détaillés dans notre dossier sur le décapage et la passivation de l'inox.
2. Choisir les matériaux
| Matériau | Caractéristique | Usage type |
|---|---|---|
| Inox 304L (1.4307) | Inox austénitique au chrome-nickel, sans molybdène | Environnements peu chlorurés : bâtis, capotages, zones sèches |
| Inox 316L (1.4404) | Ajout de 2 à 2,5 % de molybdène, meilleure résistance aux piqûres | Contact avec des produits salés ou acides, zones de lavage intensif |
| Inox duplex et super-austénitiques | Résistance plus élevée aux chlorures et à la corrosion sous contrainte | Saumures, eaux chaudes chlorurées, équipements très sollicités |
| Alliages base nickel au chrome-molybdène | Très haute résistance aux milieux chlorurés et acides | Cas extrêmes, en dernier recours compte tenu de leur coût |
| Polymères et élastomères (joints) | Compatibilité à vérifier avec le produit, la température et les produits de nettoyage | Joints, membranes, bandes : conformité au contact alimentaire exigée |
Tout matériau en contact avec les denrées doit respecter le règlement (CE) n° 1935/2004 sur les matériaux au contact des aliments : il ne doit pas transférer aux aliments de constituants en quantité susceptible de présenter un danger. Les précautions de soudage des inox duplex sont présentées dans le dossier soudage des aciers inoxydables duplex.
3. La maintenance au service de la sécurité des aliments
Le règlement (CE) n° 852/2004 relatif à l'hygiène des denrées impose aux exploitants une démarche fondée sur les principes HACCP et exige que les équipements en contact avec les aliments soient nettoyés, désinfectés si nécessaire, et entretenus de façon à réduire au minimum les risques de contamination. La maintenance fait donc partie du plan de maîtrise sanitaire.
Une intervention peut introduire trois familles de dangers :
- Physiques : vis, rondelles, limaille, fragments de joint, outils oubliés.
- Chimiques : lubrifiant, solvant, résidus de produits de nettoyage mal rincés.
- Biologiques : zones de rétention, joints poreux, fissures qui abritent des biofilms.
D'où des pratiques propres au secteur : inventaire des outils et des pièces avant et après intervention, pièces détachées en matériaux détectables, protection de la ligne pendant les travaux, nettoyage et libération de l'équipement par la qualité avant la reprise. La démarche HACCP elle-même est détaillée dans notre dossier HACCP en usine : CCP, limites critiques et actions correctives.
4. Les produits chimiques de maintenance et de nettoyage
La maintenance d'une usine alimentaire manipule deux catégories de produits chimiques : ceux de la maintenance proprement dite (lubrifiants, dégraissants, produits de protection) et ceux du nettoyage et de la désinfection des équipements, dont elle entretient les installations.
| Famille | Rôle | Cadre applicable |
|---|---|---|
| Lubrifiants de qualité alimentaire (catégorie H1) | Points où un contact fortuit avec le produit est possible | Enregistrement H1 (contact fortuit), certification selon la norme ISO 21469 |
| Lubrifiants H2 | Points sans aucun contact possible avec le produit | À réserver strictement à ces points, avec un repérage clair |
| Nettoyants alcalins (soude…) | Dissoudre graisses et protéines | Constituants autorisés pour le nettoyage des matériaux au contact des denrées fixés par l'arrêté du 8 septembre 1999 modifié ; rinçage selon les conditions d'emploi |
| Nettoyants acides (nitrique, phosphorique) | Éliminer tartre et dépôts minéraux | |
| Désinfectants | Réduire la charge microbienne des surfaces | Produits biocides de type 4 (surfaces en contact avec les denrées), règlement (UE) n° 528/2012 |
Pour les techniciens, ces produits sont aussi un risque chimique : projections de soude ou d'acide concentré, dégagements gazeux lors de mélanges accidentels (acide et produit chloré), vapeurs lors d'interventions sur des circuits chauds. Les fiches de données de sécurité fixent les équipements de protection, et l'exposition aux vapeurs se compare aux valeurs limites avec le calculateur de dose chimique VME / VLEP.
5. Nettoyage en place : ce que surveille la maintenance
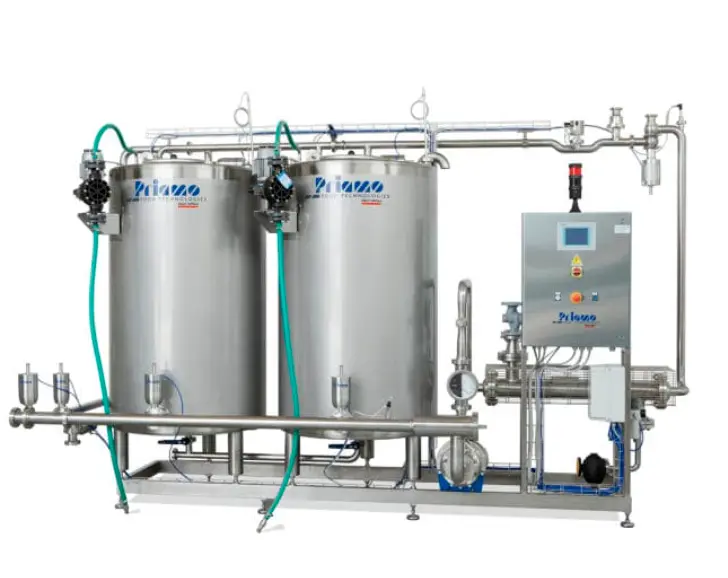
Le nettoyage en place (NEP, ou CIP en anglais) nettoie l'intérieur des cuves et des tuyauteries sans démontage. Un cycle type enchaîne un pré-rinçage, un lavage alcalin, un rinçage intermédiaire, un lavage acide, un rinçage, puis une désinfection et un rinçage final, selon le produit et le circuit. Son efficacité tient à quatre facteurs : la concentration, la température, le temps de contact et l'action mécanique du débit.
Chacun de ces facteurs dépend d'un équipement que la maintenance entretient :
- capteurs de conductivité qui contrôlent la concentration des solutions et la fin des rinçages ;
- sondes de température et échangeurs qui chauffent les solutions ;
- pompes et débitmètres qui garantissent la vitesse de circulation ;
- vannes et boules de lavage des cuves, dont un colmatage laisse des zones non nettoyées.
Un capteur dérivé ou une vanne qui fuit, et le cycle est validé alors qu'il n'a pas atteint ses paramètres. L'optimisation des cycles est traitée dans notre dossier nettoyage en place (NEP) dans l'industrie laitière.
6. Conception hygiénique et étanchéité des équipements
Un équipement agroalimentaire doit pouvoir être nettoyé complètement. Les machines destinées à l'agroalimentaire sont soumises à des exigences d'hygiène spécifiques (directive 2006/42/CE, annexe I, point 2.1, reprises par le règlement (UE) 2023/1230 applicable à partir du 20 janvier 2027), détaillées par la norme NF EN 1672-2. Les recommandations de l'EHEDG (European Hygienic Engineering & Design Group) les précisent :
- pas d'angle vif : les angles internes de 135° ou moins ont un rayon d'au moins 3 mm, de préférence 6 mm ;
- des surfaces en contact avec le produit d'une rugosité Ra ≤ 0,8 µm ;
- pas d'interstice, de filetage apparent ni de bras mort où le produit stagne ;
- des équipements et tuyauteries auto-vidangeables, sans zone de rétention.
Pour la maintenance, la conséquence est directe : une pièce de rechange « équivalente » mais non hygiénique (raccord fileté, joint mal adapté, soudure non polie) peut créer un bras mort sur un équipement conforme.
Lavage haute pression : IP69K et IPX9
Le nettoyage extérieur au jet haute pression impose une étanchéité adaptée aux moteurs, capteurs et coffrets. L'indice IP69K (norme ISO 20653) correspond à un essai au jet d'eau à environ 80 °C, sous 80 à 100 bars, à 10-15 cm de distance. La norme IEC 60529 a introduit en 2013 un degré équivalent, IPX9. À l'inverse, l'indice IP68 teste l'immersion prolongée, pas la résistance à un jet chaud sous pression : les deux ne sont pas interchangeables.
7. Organiser la maintenance d'une ligne alimentaire
Les produits périssables rendent chaque arrêt imprévu coûteux : la matière en cours peut être perdue. La maintenance cherche donc à anticiper et à placer ses interventions dans les fenêtres d'arrêt déjà prévues, notamment les phases de nettoyage.
- Maintenance préventive et conditionnelle : surveillance vibratoire des roulements et réducteurs, thermographie des armoires, suivi de l'usure des joints. Voir le comparatif maintenance préventive, conditionnelle et prédictive.
- Indicateurs : disponibilité, temps moyen entre pannes et temps moyen de réparation (MTBF et MTTR).
- Implication des conducteurs de ligne dans les contrôles de premier niveau, dans l'esprit de la TPM.
- Traçabilité de chaque intervention dans la GMAO, utile en audit comme en cas d'incident qualité.
Certaines techniques réduisent l'eau et la chimie : le nettoyage cryogénique à la glace carbonique, sans eau, convient aux équipements électriques et aux zones sèches ; les détergents enzymatiques ciblent les biofilms.
8. Le métier de technicien de maintenance en agroalimentaire
Le technicien de maintenance en agroalimentaire est un profil très polyvalent : il passe d'un diagnostic d'automatisme à une intervention mécanique, de l'hydraulique au froid industriel, tout en appliquant des règles d'hygiène strictes.
Missions, formations et salaires sont détaillés dans la fiche technicien de maintenance industrielle, sa fiche salaire et le simulateur de salaire pour le secteur agroalimentaire. Pour une vue d'ensemble du secteur, voir travailler dans l'agroalimentaire.
En résumé
La maintenance en agroalimentaire combine la lutte contre une corrosion accélérée par l'eau, le sel et les produits de nettoyage, et des exigences d'hygiène qui s'appliquent à chaque geste. Le choix des matériaux, des lubrifiants et des pièces de rechange, l'entretien des installations de nettoyage et la planification des interventions en font un métier technique à part entière, au cœur de la sécurité des aliments.